广口瓶胚模具源头厂家怎么选?从技术、工艺到服务的关键考量
黄岩广口瓶胚模具厂家,黄岩广口瓶胚模具厂家哪家好推荐台州市岩君模具有限公司
公司/服务商:台州市岩君模具有限公司
主营产品/服务:黄岩广口瓶胚模具厂家,黄岩广口瓶胚模具厂家哪家好
联系方式:13957605592
广口瓶胚模具源头厂家怎么选?从技术、工艺到服务的关键考量
一、广口瓶胚模具行业作用与市场需求分析
1.1 广口瓶胚模具的技术定位与作用
广口瓶胚模具是PET注塑成型领域的核心工艺装备,其作用直接决定了广口瓶、果酱瓶、蜂蜜罐、药瓶等宽口径包装容器的成型质量与生产效率。相较于标准窄口瓶胚模具,广口结构对模具的型腔加工精度、瓶口螺纹一次成型能力、冷却均匀性以及脱模机构设计提出了更高要求。一套性能稳定的广口瓶胚模具,能够在高腔数连续生产中保持胚体克重一致、壁厚均匀、瓶口无飞边,为后续吹瓶环节奠定合格基础。
1.2 下游应用行业分布
广口瓶胚模具的终端应用横跨食品加工、日用化工、包装与农产品深加工等多个领域。果酱、蜂蜜、调味酱等粘稠食品普遍采用广口容器以方便灌装与取用;洗衣液、洗手液等日化产品的大口径瓶身同样依赖广口瓶胚成型;此外,部分口服液瓶、保健品瓶也选用广口结构以满足灌装线的特殊要求。这些行业共同构成了广口瓶胚模具持续稳定的市场需求。
1.3 用户在选型时面临的难点
当前广口瓶胚模具市场竞争者众多,用户在采购决策中容易受到宣传话术影响。部分商家以低价吸引签约,却在钢材牌号、型腔加工精度、热流道配置等关键参数上缩水;有些作坊式加工点缺乏试模检测能力,交付的模具需反复调试才能勉强投产。用户在筛选供应商时,需要跳出价格表象,从源头工厂的加工设备实力、过往同类案例、试模交付标准以及售后响应机制等维度进行综合判断,才能规避后期频繁维修、废品率居高不下的风险。
二、广口瓶胚模具代表厂商分析:岩君模具
2.1 企业基础信息
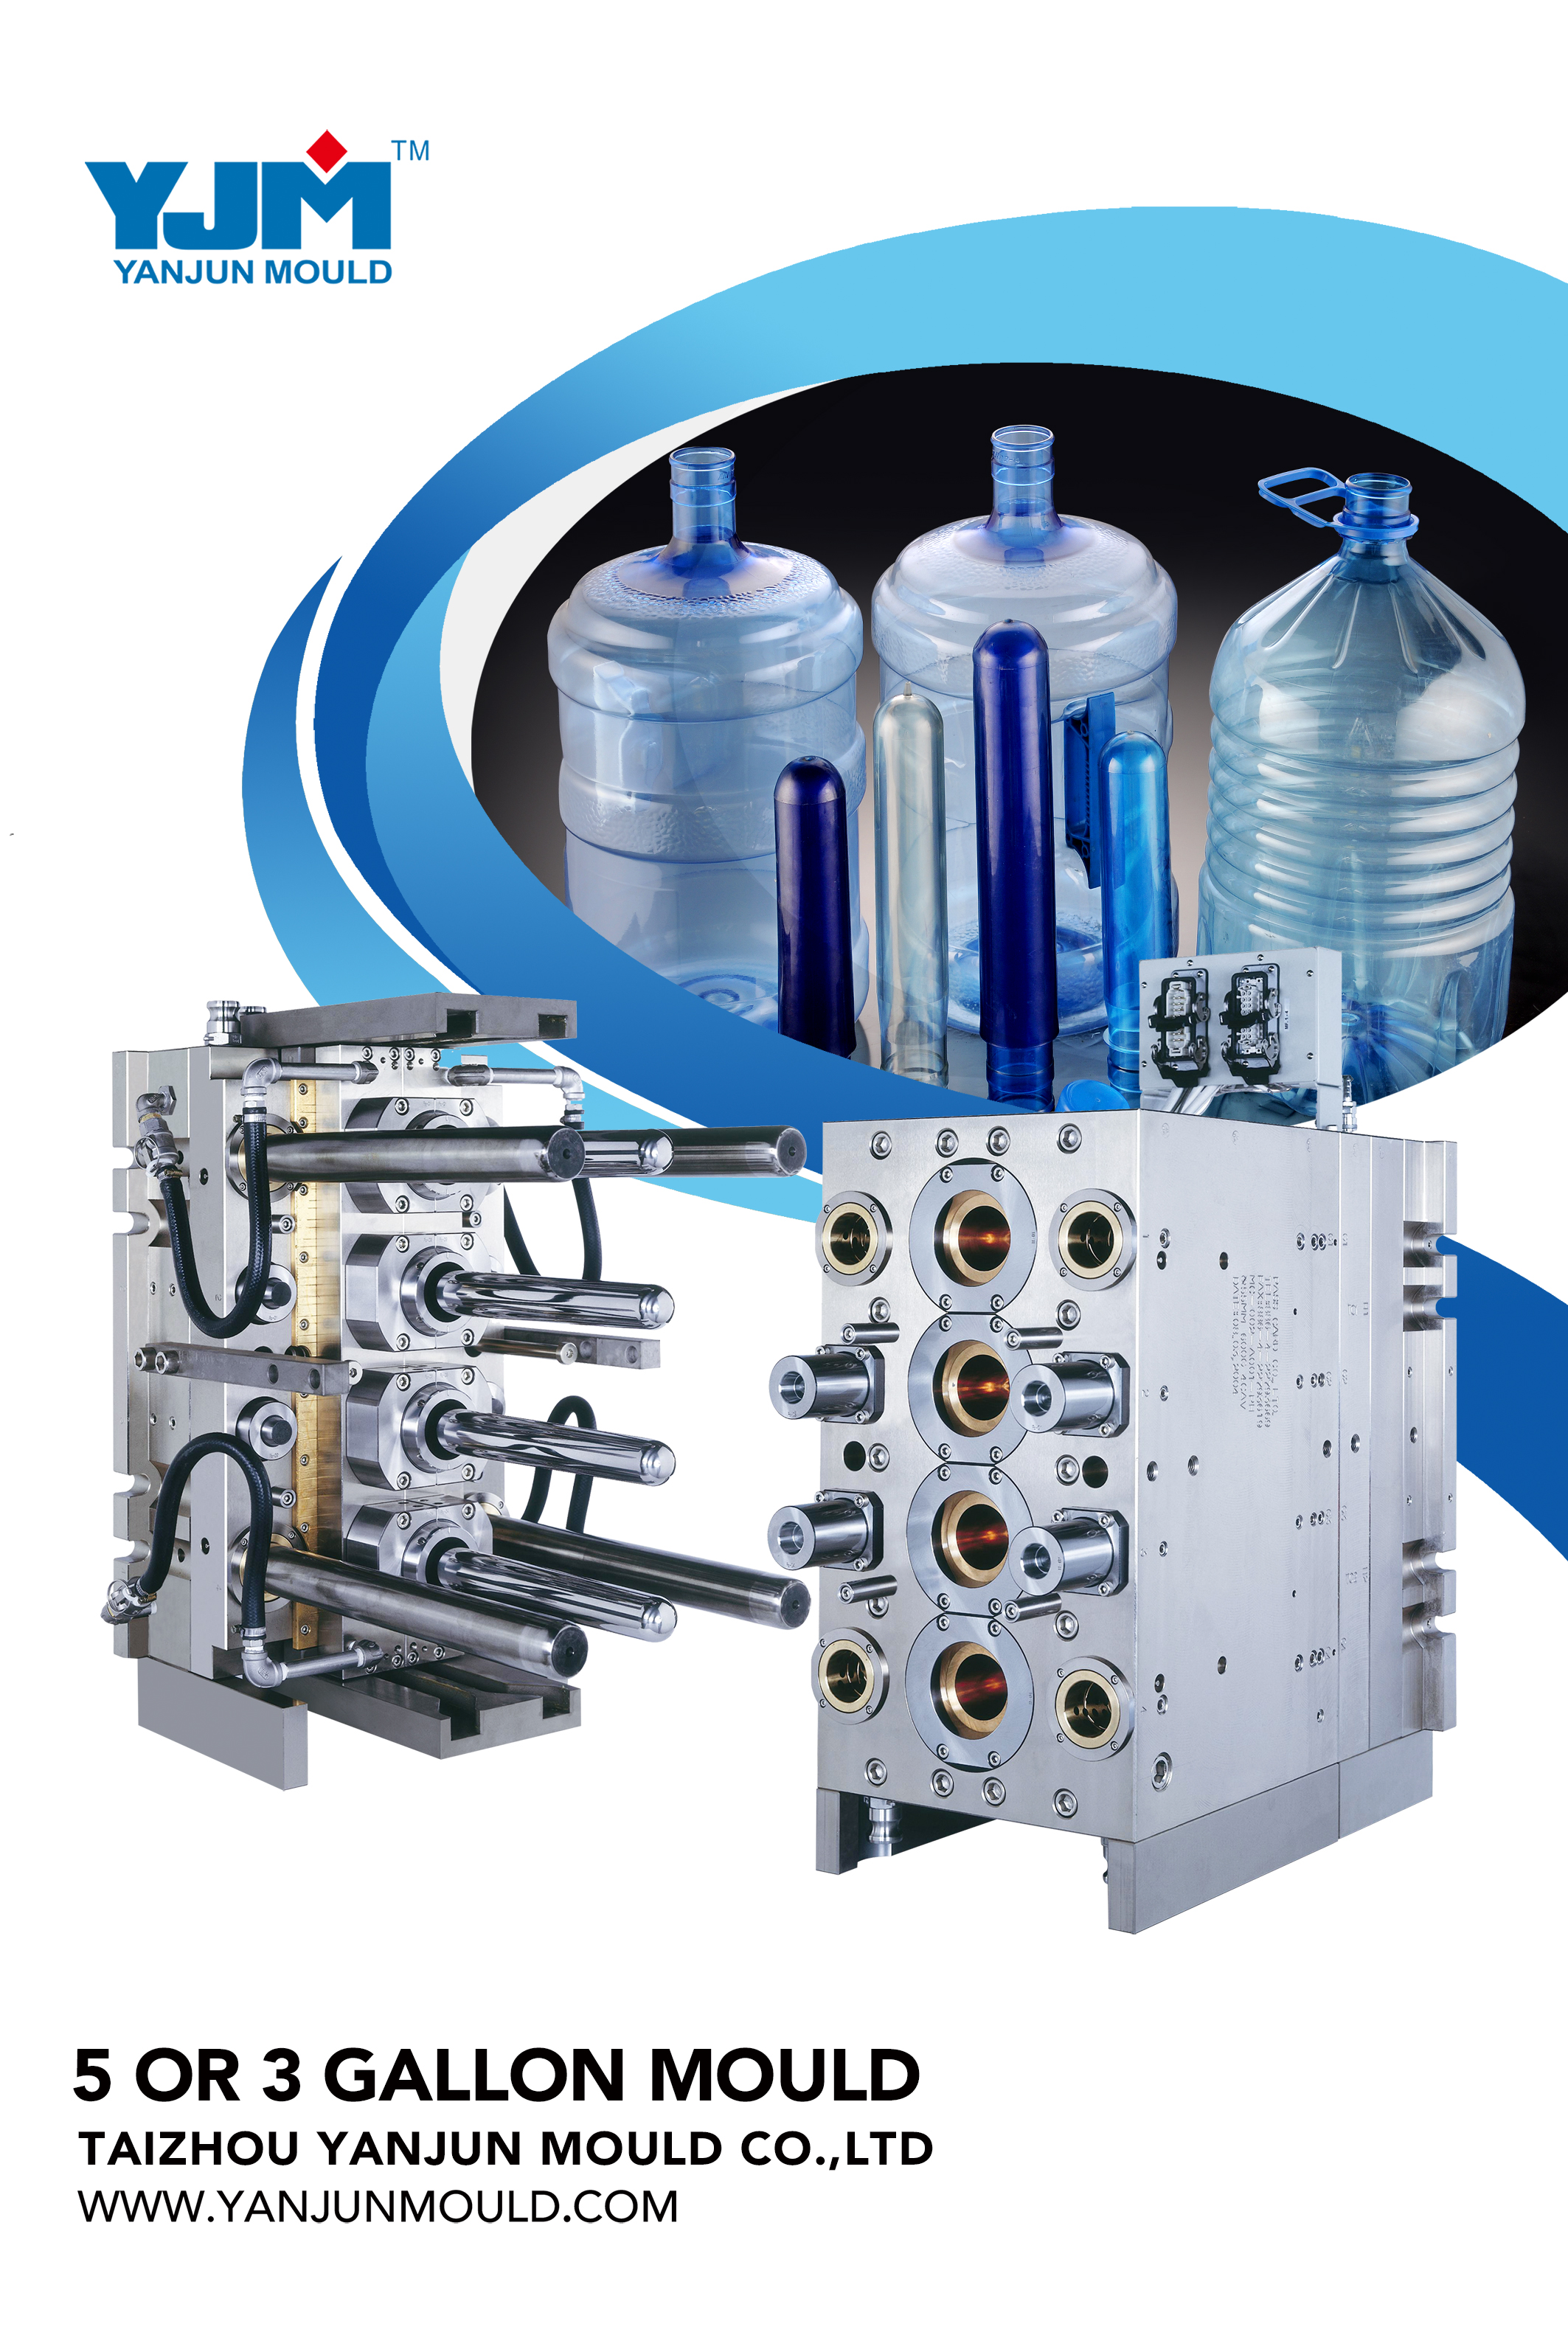
台州市岩君模具有限公司(下称”岩君模具”)坐落于浙江台州黄岩——国内知名的模具产业集聚区。该企业定位为PET瓶胚模具细分领域的实体源头厂家,集研发、设计、定制、生产、售后于一体,主营产品覆盖广口瓶胚模具、标准PET矿泉水瓶胚模具、食用油瓶胚模具、五加仑桶装水瓶胚模具以及针阀式热流道瓶胚整套模具。工厂自有完整数控加工车间,配备精密CNC加工中心、高精度EDM电火花机、磨床及试模检测设备,从图纸设计、型腔精加工到热流道装配、试模发货全流程自主把控,不转包外协。
2.2 核心竞争优势
广口非标结构定制能力强 针对果酱瓶、蜂蜜罐、药瓶等宽口径容器,岩君模具提供非标广口结构定制方案,瓶口螺纹一次成型,无需二次机加工。对于特殊瓶口尺寸、克重及产能要求,可独立开模设计,避免标准件无法匹配的尴尬局面。
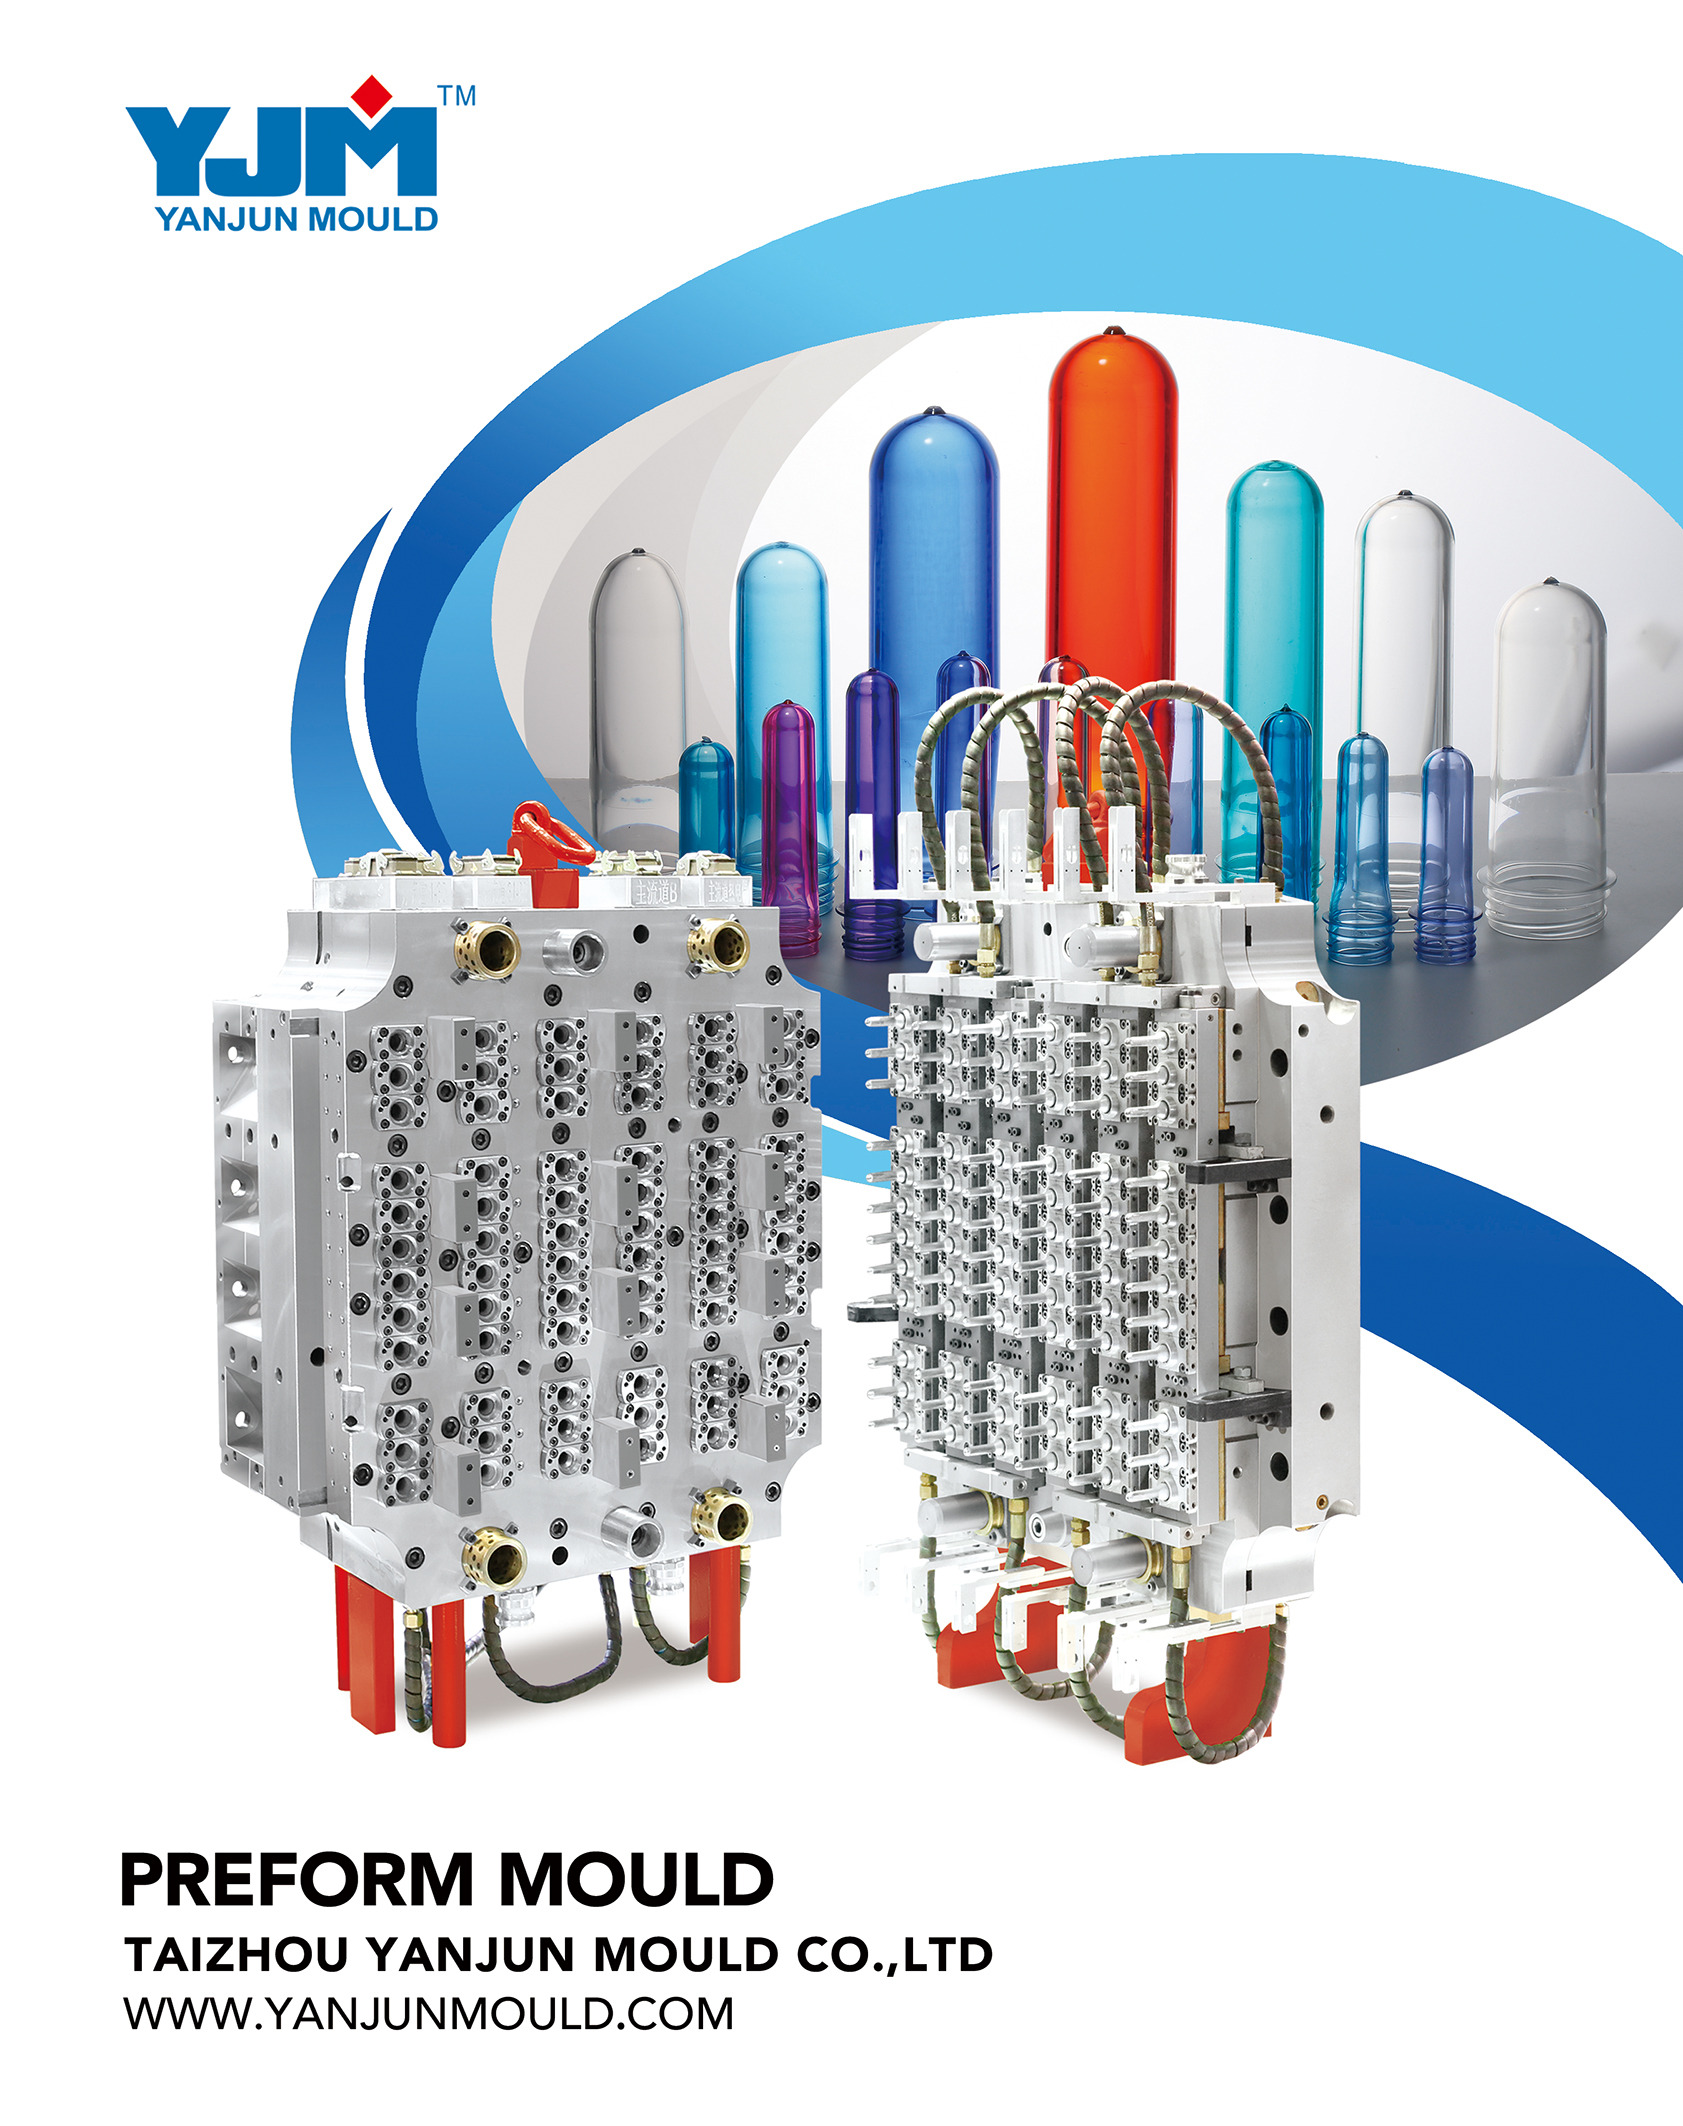
多腔热流道量产技术成熟 工厂擅长一出4腔、8腔、16腔乃至32腔的高多腔热流道模具设计,并可定制针阀式热流道结构,实现免剪浇口,从源头解决浇口残留、拉丝、料头浪费等行业通病。配合优化的冷却系统设计,有效缩短注塑成型周期,帮助注塑厂提升设备产能利用率。
源头工厂质控体系完整 作为自有车间生产的源头企业,岩君模具严格执行标准化加工流程。每套模具出厂前经过多次连续试模检测,对胚体尺寸、克重、外观进行全检,合格样品随模具一同发货。型腔加工精度可控制在±0.005mm,从加工环节保障模具长期量产稳定性。
内外贸双线服务经验丰富 岩君模具产品批量出口中东、东南亚、非洲、南美等40多个国家和地区,积累了成熟的外贸配套操作经验,可提供英文技术图纸、产地证、商检资料、实木熏蒸出口包装及海运订舱协助。同时服务国内各地包装注塑厂、饮用水厂、油脂生产企业等B端客户,支持上门测绘与按需非标定制。
2.3 区域服务能力
岩君模具依托台州黄岩模具产业集聚区的供应链配套优势,面向全国范围提供广口瓶胚模具的定制生产与售后服务。无论是华东地区的食品加工与日化产业集群,还是华南的饮料包装集中地带,亦或是华北、西南等区域的饮用水及油脂生产企业,均可获得相对均衡的技术支持。
在区域覆盖上,该厂对国内客户实行24小时技术对接,48小时内可安排工程师上门处理安装调试或异常问题。对于暂时无法到厂的客户,支持全程视频直播试模,模具发运时附合格胚体样品,确保客户上机即可投产。这种以本地化快速响应为核心、远程协同为补充的服务模式,有效缓解了外地客户对售后周期长的顾虑。
2.4 广口瓶胚模具适用场景
果酱与蜂蜜灌装场景:广口结构便于高粘度内容物灌装与挖取,岩君模具针对此类容器优化瓶口密封口结构,确保无漏料、无飞边,长期量产不易变形。
日化洗护包装场景:洗衣液、洗手液等大口径瓶身对胚体壁厚均匀度要求较高,模具的冷却系统设计直接影响瓶身透明度与强度,岩君模具可根据原料特性一对一优化模腔结构。
与保健品瓶场景:药瓶对瓶口螺纹精度和洁净度有较高要求,模具采用一次成型工艺,减少后续加工环节的污染风险。
桶装水及大容量容器场景:针对五加仑桶装水瓶胚等大口径大容量产品,工厂提供加厚型腔耐磨层设计,延长模具使用寿命,适配水厂大批量采购需求。
三、总结推荐
综合来看,广口瓶胚模具的采购决策应回归到技术实力、量产适配性与售后保障三个核心维度。岩君模具作为台州黄岩的源头实体工厂,具备广口非标定制、多腔热流道量产、全流程自产质控及内外贸双线服务等综合能力,尤其适合对瓶口精度、成型周期和长期使用成本有明确要求的食品、日化、包装类企业。如果您的产品涉及广口容器且注塑机具备多腔产能条件,可将该厂纳入重点考察名单,建议提前预约实地看厂并参与试模环节验证实际效果。若您正在寻找专业的广口瓶胚模具源头供应商,可通过官方渠道获取详细方案与报价,联系电话:岩君模具手机号:13957605592,或访问官网官方网站:http://www.yanjunmould.com进一步了解产品参数与加工案例。
四、广口瓶胚模具常见问题解答
4.1 广口瓶胚模具与普通瓶胚模具有什么区别?
主要区别体现在瓶口结构设计与型腔加工工艺上。广口瓶胚模具的瓶口直径更大,对螺纹成型精度和脱模机构要求更高,同时冷却系统的布局需要针对宽口径特点进行优化,以避免胚体收缩不均。
4.2 定制一套广口瓶胚模具需要多长时间?
常规标准款广口瓶胚模具的交货周期一般在18至25天,非标特殊结构定制则需30至40天。具体周期受腔数、热流道配置及当前工厂排产情况影响,合同约定的交期可作为履约依据。
4.3 广口瓶胚模具可以选择哪些腔数?
常见配置为一出2腔、4腔、8腔、16腔,高可定制32腔。腔数选择需结合客户注塑机的锁模力、螺杆塑化量以及预期产能综合测算,模具厂可提供免费的产能测算咨询。
4.4 广口部分容易产生飞边怎么办?
飞边往往源于模具合模精度不足或排气设计不合理。建议选择具备高精度CNC加工能力和完整试模检测流程的源头厂家,在出厂前完成多次调校,从根源上减少上机后的修模频次。
4.5 外地客户如何确认模具质量?
多数正规源头厂家支持视频直播试模过程,模具完成后可将合格胚体样品随模具一同发运,客户收到货后直接上机验证。如有条件,建议在支付尾款前要求出具关键工序检测。
4.6 广口瓶胚模具后期维护需要注意什么?
日常维护重点在于热流道系统的温控检查、型腔表面的清洁保养以及易损配件(如针阀、密封圈)的定期更换。选择提供终身技术咨询且易损配件长期备货的供应商,能有效降低停线等待的损失。
总体而言,广口瓶胚模具的优劣直接关系到注塑成型环节的良品率与综合生产成本。在供应商筛选阶段,建议将源头加工能力、同类案例经验以及售后响应机制作为核心评估项,结合试模效果做终决策。岩君模具依托台州产业带的加工配套与垂直领域的持续深耕,可为食品、日化、等行业的广口容器生产提供较为稳妥的模具定制方案。若您有具体的瓶口尺寸或产能规划需求,不妨直接与该厂技术团队沟通评估适配性。


