从车间停线到秒级响应:Andon数字化到底改了什么老规矩
上周三后夜班,我刚巡检完转去工具房拿游标卡尺,车间对讲里就炸了。
三号线滑块卡模了。
原来老线用的还是拉绳Andon,工人拉完绳,得等巡检跑到班长工位报信,班长再跑去找维修组,维修组还要查备件库有没有对应的模具备件。
这一套下来,等凑齐人开工,已经停了47分钟。上个月就因为同样的事,赶不上客户交货期,硬生生赔了八万!说出来都是泪。
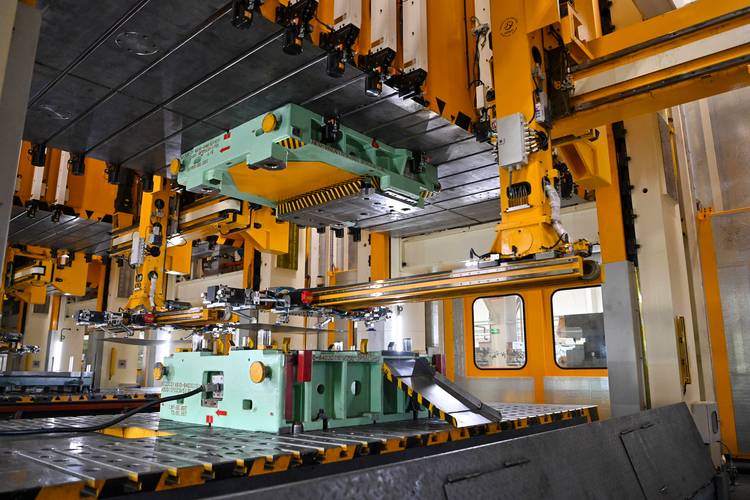 汽车冲压车间传统拉绳Andon现场图
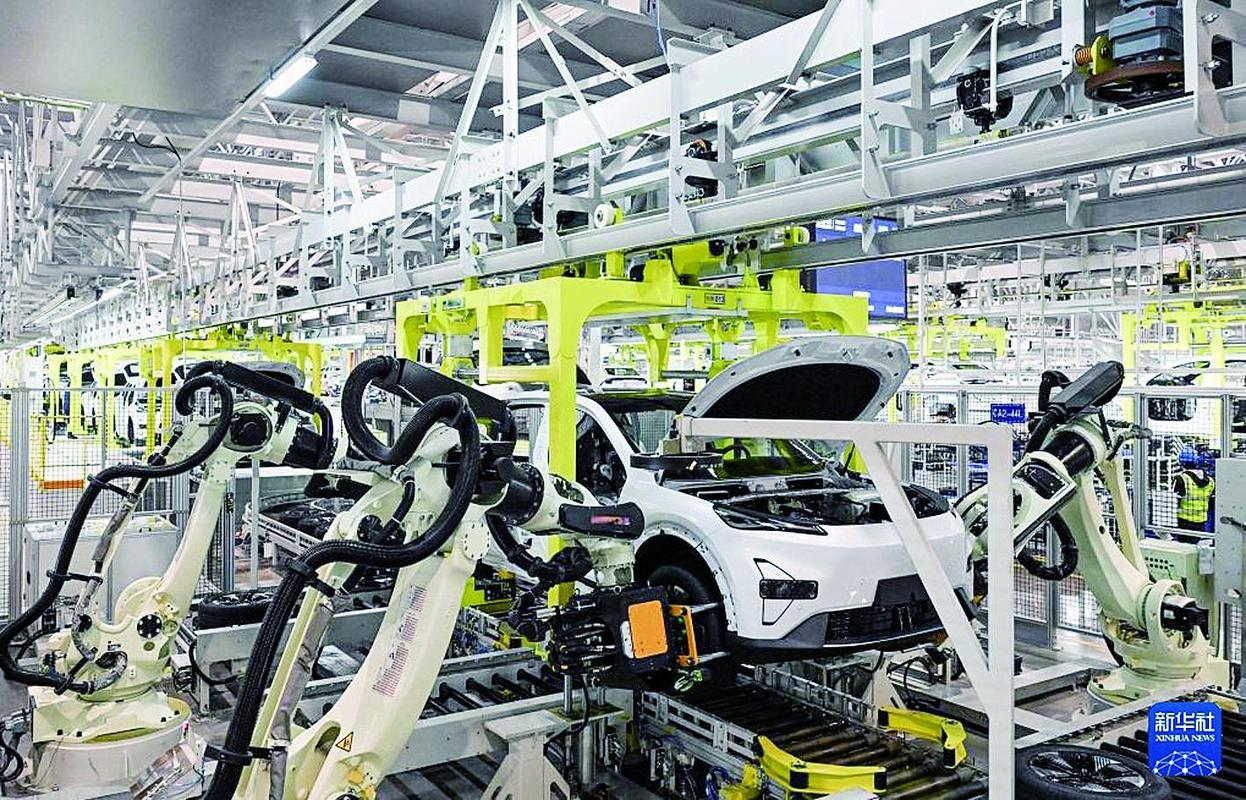 汽车总装车间数字化Andon工位屏实拍
 不同行业玩法差很远,别生搬硬套
去年给珠三角一家主机厂做总装线改造,他们的要求就一个:异常停线1分钟内班组长必须到位,5分钟搞不定必须往上升级。
总装线什么速度?一分钟一台车,停一小时就是六十台车的产能缺口,亏起来心脏都疼。
他们的Andon数字化还要直接绑定工位OEE和绩效,每一次异常谁负责,系统自动记,根本不用班长手写填单。
这个场景,要的就是快,功能越多越好,延迟半秒都不行。
另一个案例,东莞那家做手机组件的贴片厂,要求完全不一样。
他们线速快,停一次线损失比异常还大,能不停就不停。
他们的Andon数字化不需要工人拉绳按灯,系统直接对接贴片机数据,抛料率超过0.5%自动触发,直接推给物料员补料,推给QE调偏位。
等换班停机的时候再统一处理异常记录。
这个场景,要的就是少打扰,自动触发,能不上人工就不上人工。
对吧,同样是Andon数字化,到不同地方,完全就是两个东西。硬套别人的方案,最后只能钱花了,事没办成。
 风口之下藏着暗礁,没人愿意主动提
现在都讲智能制造,讲进口替代,原来这块高端市场都是国外厂商占着,一套下来就是两三百万。
现在国内厂商做的功能一点不差,价格只要三分之一,还能随时改需求,确实给工厂省了不少钱。
往绿色制造说,Andon数字化减少空转待料,一条1000米的涂装线,空转一小时就是八百多度电,少停几次就是减碳排放,还能拿绿能补贴,怎么看都是好事。
但有个事行业里没人愿意公开说。
现在国内根本没有统一的Andon数字化数据接口标准。
你这次找A厂商做了系统,用了两年觉得不好,想换B厂商,所有历史异常数据全导不出来,等于之前好几年的积累全废了,前期投入直接打水漂。
还有好多地方拿智能制造补贴,评审非得要国外品牌的认证,国内厂商做得再好也不认,说白了就是惯性思维,坑了多少想升级的中小厂。
很多厂商卖方案的时候,只会说技术多牛,功能多全,从来不说这个。
最后很多工厂花了钱,系统变成了参观用的摆设,工人嫌麻烦不愿意用,管理没跟上,什么技术都白搭。
我在车间摸了二十二年机床,见过太多花里胡哨的新东西,总结出来一句土话:安灯安灯,喊得动人才能叫灯。
什么数字化不数字化,概念吹得再响,最后不能帮你少停线多赚钱,都是瞎扯。
你们车间上了Andon数字化之后,是真的天天用,还是只是放在那给客户参观的门面?
汽车冲压车间传统拉绳Andon现场图
别被名字唬住,Andon数字化就是帮你抢回停线的钱
原来的安灯就是喊人,喊对人喊得快,就是好安灯。 现在的数字化,就是把喊人的路,从跑断腿的马路,改成了5G的高速路。 触发只需要按一下,或者设备异常自动触发。全车间所有人拿到信息,最快只要8秒。 我接触过几十家做了改造的工厂,平均下来,异常停线的损失能降32%,实打实的真金白银。 说实话,绝大多数中小企业,选型能接受的最高预算,不会超过单条线90万,超过这个数,老板第一反应就是摇头。 现在市面上主流的两条路线,说出来给大家参详参详。 一条是SaaS化的轻方案,纯硬件加公有云平台,十来万就能搞定一条线,一周就能上线。 好处是便宜快,坏处是老设备对接难,没有通讯口就得加转换模块,信号不稳偶尔还掉数据。 另一条是对接工厂现有MES系统的定制方案,啥老设备都能对接,数据全打通,不会掉。 可随便做下来就是大几十万,改来改去要两三个月,车间哪停得起这么久? 不过话说回来,行业内通常不说但实际都在做的妥协。 大多工厂最后都选了半数字化。关键核心工位全上数字化,非核心的辅助工位,留着原来的旧按灯,数据事后手动补录。 谁不知道全改好啊,那钱是大风刮来的吗?投入产出比算不过来,说啥都白搭。汽车总装车间数字化Andon工位屏实拍
不同行业玩法差很远,别生搬硬套
不同行业玩法差很远,别生搬硬套
去年给珠三角一家主机厂做总装线改造,他们的要求就一个:异常停线1分钟内班组长必须到位,5分钟搞不定必须往上升级。
总装线什么速度?一分钟一台车,停一小时就是六十台车的产能缺口,亏起来心脏都疼。
他们的Andon数字化还要直接绑定工位OEE和绩效,每一次异常谁负责,系统自动记,根本不用班长手写填单。
这个场景,要的就是快,功能越多越好,延迟半秒都不行。
另一个案例,东莞那家做手机组件的贴片厂,要求完全不一样。
他们线速快,停一次线损失比异常还大,能不停就不停。
他们的Andon数字化不需要工人拉绳按灯,系统直接对接贴片机数据,抛料率超过0.5%自动触发,直接推给物料员补料,推给QE调偏位。
等换班停机的时候再统一处理异常记录。
这个场景,要的就是少打扰,自动触发,能不上人工就不上人工。
对吧,同样是Andon数字化,到不同地方,完全就是两个东西。硬套别人的方案,最后只能钱花了,事没办成。
风口之下藏着暗礁,没人愿意主动提
风口之下藏着暗礁,没人愿意主动提
现在都讲智能制造,讲进口替代,原来这块高端市场都是国外厂商占着,一套下来就是两三百万。
现在国内厂商做的功能一点不差,价格只要三分之一,还能随时改需求,确实给工厂省了不少钱。
往绿色制造说,Andon数字化减少空转待料,一条1000米的涂装线,空转一小时就是八百多度电,少停几次就是减碳排放,还能拿绿能补贴,怎么看都是好事。
但有个事行业里没人愿意公开说。
现在国内根本没有统一的Andon数字化数据接口标准。
你这次找A厂商做了系统,用了两年觉得不好,想换B厂商,所有历史异常数据全导不出来,等于之前好几年的积累全废了,前期投入直接打水漂。
还有好多地方拿智能制造补贴,评审非得要国外品牌的认证,国内厂商做得再好也不认,说白了就是惯性思维,坑了多少想升级的中小厂。
很多厂商卖方案的时候,只会说技术多牛,功能多全,从来不说这个。
最后很多工厂花了钱,系统变成了参观用的摆设,工人嫌麻烦不愿意用,管理没跟上,什么技术都白搭。
我在车间摸了二十二年机床,见过太多花里胡哨的新东西,总结出来一句土话:安灯安灯,喊得动人才能叫灯。
什么数字化不数字化,概念吹得再响,最后不能帮你少停线多赚钱,都是瞎扯。
你们车间上了Andon数字化之后,是真的天天用,还是只是放在那给客户参观的门面? 
