工艺仿真虚拟样机:车间老炮儿摸出来的实用经验
当年砸手里的废件,现在靠它省了几十万
上周三早会,调度把三块裂了口的差速器壳摔在我办公桌上。
客户要的样件后天交,拉荒工序做完放了一夜,全都从夹紧位置裂了缝。
放在十年前,这单我就得认栽。重新做夹具,重新下料,最少耽误一周,亏八万都是少的。那天我指着电脑上的模型跟调度说,不急,三个小时给你准信。
就是这个工艺仿真虚拟样机。
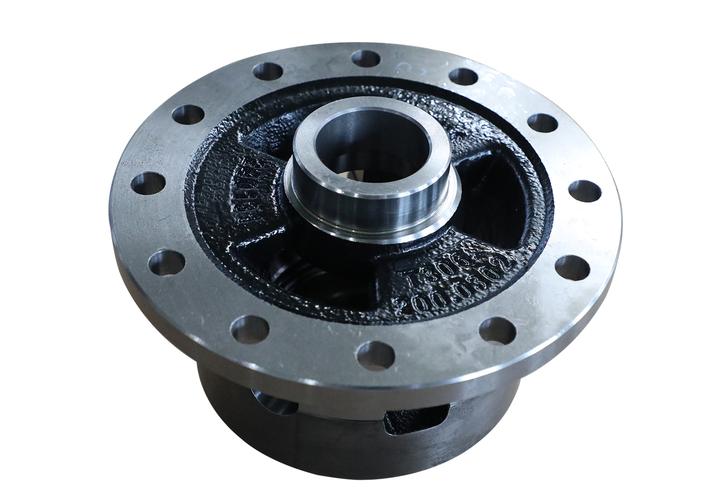 机械加工车间报废差速器壳实物图
说实话,刚推这个东西那会我是抵触的。一群小年轻坐在办公室敲键盘,能比得上我们车间摸了二十年铁的手感?直到那次给农机做传动轴,试了五次都抱轴,我抱着死马当活马医的心态跑了一遍仿真,一下子就看出来了,跑合间隙比我们设计的小了1.2丝,就是这一点,温度升了17度,直接抱死。
说点干的。它的核心其实就是把你要做的工艺,从下料、夹紧到加工,全在电脑上用物理公式算一遍,看看哪里会变形,哪里会裂,哪里应力超了。
现在主流有两条路。一条是全参数高精度仿真,连材料里面的晶粒分布都给你算进去,精度高是高,算一个工序就要72小时,贵不说,赶项目的时候根本等不起。另一条是降阶简化仿真,把次要参数砍掉,只算核心的变形和应力,一般两个小时就能出结果。
行业内通常不说但实际在做的妥协是什么?90%的中小制造企业,根本不需要全参数仿真。只要误差控制在2%以内,完全够指导生产。我们厂现在除了航空航天的核心件,全用降阶,省下来的时间多接两个活不香吗?
我给你说三个实打实的数,你就懂怎么选了:夹紧力误差控制在0.1MPa以内,加工变形误差控制在0.5丝以内,仿真总时长不超过4小时,满足这三个,对90%的工厂来说就是够用的好工具。
不同行业用起来,完全不是一个路数
别听卖软件的瞎忽悠,什么全行业通用,鬼扯。
拿汽车冲压来说,要求是什么?快。新车型改款,门板翼子板换个造型,你要一周出结果,客户根本不等你。去年我们给一家新势力做车门内板,原方案试模出来拐角总是起皱,他们已经废了五套试模料了,一套就是一万多。我们拿虚拟样机调压边力,改了三次参数,三个小时出结果,压边力从0.8MPa降到0.65MPa,直接就解决了起皱的问题,省了十几万试模费。这个行业要的就是快,能快速帮你排除错误方案就行,不用追求百分之百精度。
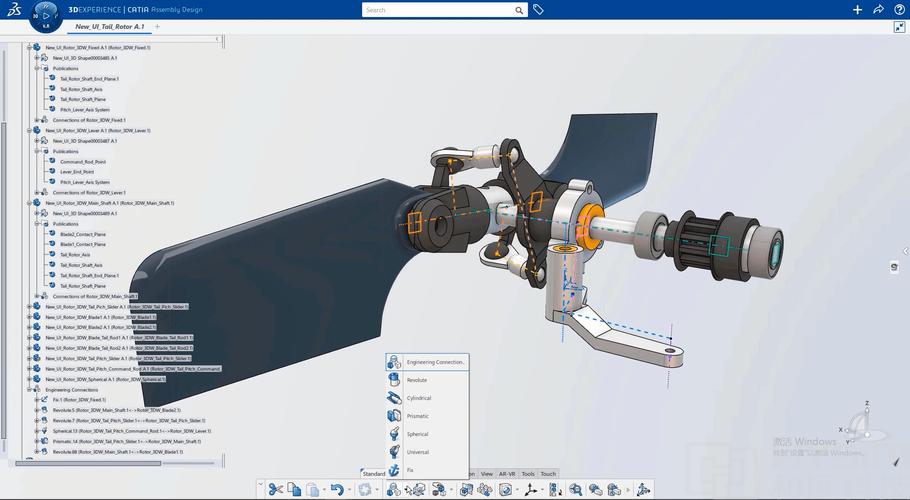 工艺仿真虚拟样机加工变形云图
换航空航天的钛合金铣削就完全不一样了。要求就是准,差一丝都不行。去年有个合作单位做起落架的支架,整体铣削加工,总是颤振,合格率才40%,一件坯料几十万,废一件心疼半天。他们找过来的时候,我们全参数仿了三天,把每一段走刀的吃刀量都调了,原来的大切深改成分层铣,颤振振幅从0.5mm降到0.03mm,合格率一下子跳到92%。这个行业,宁可多算三天,也不能出一点错,精度就是命。
不过话说回来,不管哪个行业,它都代替不了你摸铁摸出来的经验。它帮你把九十九种错的方案排除了,最后那一下,还是要我们老师傅拍板。
看起来火,底下藏着坑
 看起来火,底下藏着坑
现在智能制造喊得响,进口替代也催得急,好多国产仿真软件都起来了,价格不到进口的三分之一,功能其实也够用,很多厂都换了,这是好事。
但有个行业内不愿公开的难题,我今天说出来。
现在所有仿真用的材料物性参数,都是按照国标旧标准来的。什么意思?就是十年前测的一块普通热轧钢板的参数,现在所有软件都还用这个。可实际呢?钢厂换了工艺,每一批坯料的屈服强度、延伸率都不一样,有的差能到5%,仿真用老参数算出来结果,跟实际加工出来的变形能差一倍。
标准滞后十年,你说坑不坑?好多厂刚上这个的时候,信了仿真的结果,直接开干,最后出来一堆废件,转头就说仿真没用。其实不是仿真没用,是你用的参数不对。
现在没有哪个机构会给每一批料测全参数,测一次几万块,中小厂根本舍不得花这个钱。所以大多时候,我们都是自己拿实际加工的结果修正仿真参数,自己攒数据库,这都是偷偷干的,没人跟你说。
我干了二十年车间,最大的体会就是。
仿真算的再漂亮,不如摸一下废件的裂纹顺在哪。
工具是好工具,就看你会不会用,不能全信,也不能不信。
你们厂用工艺仿真虚拟样机的时候,遇到过最离谱的偏差是多少?评论区唠唠。

