老工程师聊Andon数字化:装对了才是提效,装错了就是摆设
夜班崩刀那事儿,把老拉绳的底裤都扒了
去年七月的夜班,我在昆山那个汽配车间盯试生产。
数控车床干45号钢的半轴,吃刀量给大了,操机的小姑娘一不留神直接崩刀。
原来的老Andon就是头顶一根拉绳,拽一下响个铃。
那天班长在隔壁线处理漏油,调机师傅躲在休息间吹风扇抽烟。
铃响了没人当回事,以为又是误碰。
等发现不对,二十分钟过去了。
三根成型主轴直接废了,第二天就要发货给主机厂,最后赔了十二万的空运费,还扣了我们整个班组的季度奖。
就是那事儿之后,老板咬咬牙把全车间的老拉绳都换成了Andon数字化。
说实话,那时候我也觉得就是花冤枉钱装个样子。
用了半年才发现,原来这玩意儿真能救命。
选方案的这点门道,大多人不会明说
现在市面上主流就是两个路线,
有线工业以太网和
LoRa无线。
很多销售上来就给你吹全无线好,不用布线省成本。
我给你算笔实账。
全车间三十个工位,有线方案的布线成本占总项目的62%,这是我算过三家报价得出来的数,错不了。
LoRa无线不用布线,但是混凝土车间的穿墙损耗平均在5dB,角落的工位信号差到经常收不到报警。
还有,传统拉绳的报警响应平均是7分40秒,Andon数字化之后,哪怕是信号最差的工位,平均响应也能降到1分15秒。
三个数字摆这儿,哪个好哪个坏?
其实各有优劣。
有线稳定延迟低,坏一个工位不影响全车间,就是布线麻烦,旧车间改造要撬地板,耽误生产。
无线改造成本低,不用动现有生产线,就是怕干扰,车间里大功率电机一启动,偶尔就会丢包。
行业内通常不说但实际在做的妥协是什么?
哪有什么纯有线纯无线的方案啊。
核心工位,比如冲压、焊接这种停一分钟损失几千的,必须走有线。
辅助工位,比如包装、检验这种,用无线凑活用。
就是这么混搭,没人会跟你明说,销售都想卖你全无线,报价低好中标,最后出问题再慢慢给你加钱补有线。
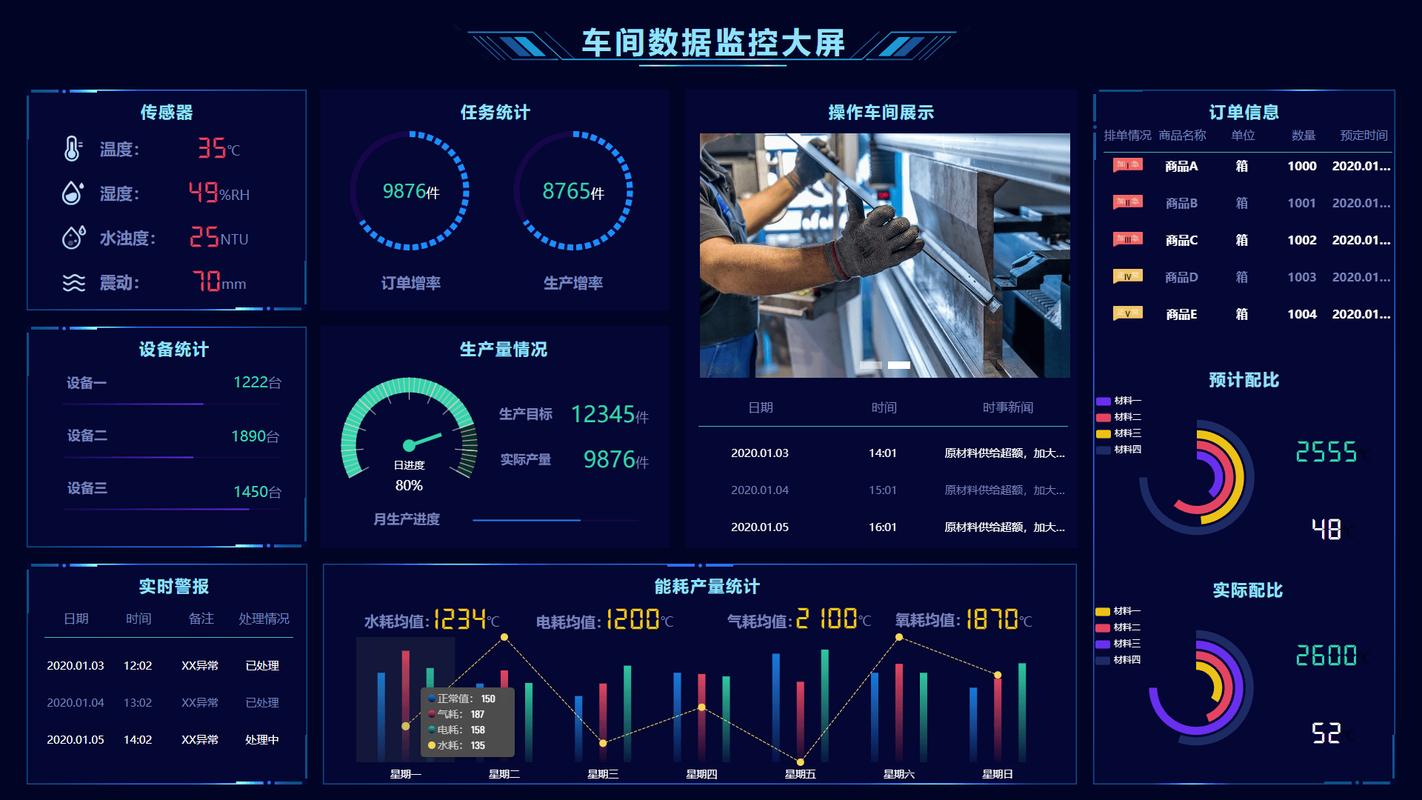
机械加工车间Andon数字化生产看板
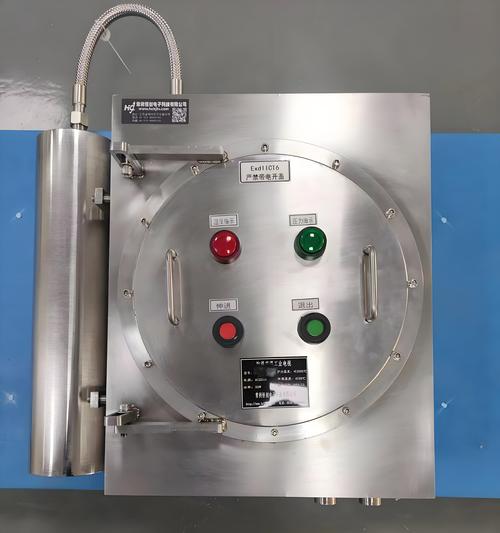
食品洁净车间Andon数字化防水报警按钮
不同行业的活儿,要求差着十万八千里
不同行业的活儿,要求差着十万八千里
你别以为Andon数字化就是拉个报警,放个看板,在哪都能用。
差远了。
我前两年给一个国内TOP的车企冲压车间做改造。
他们的要求就是快,换模换线的时候,缺料、修模哪个环节慢一分钟,整线停着损失就上万。
他们装了Andon数字化之后,只要操作工在终端点一下“换模缺件”,系统自动把工单派给物料员的PDA,还能根据位置排序优先送,迟到了还会逐级往上报警。
原来换一次大模平均18分钟,现在稳定在11分钟,一条线一天多产三十多件,这就是真金白银。
换食品行业呢?要求完全不一样。
上个月给东莞一个做曲奇的工厂做方案,他们要求所有终端都要能直接冲消毒水,符合GMP洁净要求,不能有卫生死角。
而且报警还要分等级,缺包装纸是黄色预警,通知物料送就行,封边温度不对直接红色停线,还要自动把这一批的不良品自动分流,数据直接存到品控系统,不用品控员一个个手写登记。
他们之前每个月盘不良要花三天整,现在半天就能对完账,还不会错。
说白了,Andon数字化哪有什么标准答案,就是要适配你自己的活儿。
现在进口替代做的凶,原来一套进口的Andon系统,一个工位就要小两万,现在国产的全套下来,一个工位不到四千,功能还更符合国内工厂的习惯。
很多工厂现在都要求Andon对接MES,还要算OEE,还要统计停机原因,帮着降能耗,停线时间少了,待机的电耗自然就下来了,也算沾了绿色制造的光。
不过话说回来,有个行业内不愿公开的难题。
现在整个行业没有统一的接口标准。
你今天用A品牌的PLC,明天换B品牌的新设备,原来的Andon系统对接不上,整个系统都要改,改一次的费用够你重新装三分之一的工位了。
很多供应商签合同的时候不说这事儿,就说“支持对接主流设备”,等你装完了要改,坐地起价,你还没法砍价,不改整个系统用不了。
很多工厂用个三五年就把整个Andon换掉,不是原来的坏了,就是对接不上新设备,只能扔。
我在车间摸了二十年,什么新鲜玩意儿都见过。
很多老板上来就要上最先进的,全智能的,最贵的。
我就一句土话:
穿鞋合不合脚,只有脚知道。
别听销售吹的天花乱坠,能解决你自己车间的问题,工人愿意用,那就是好的Andon数字化。
你要是装完了工人还是嫌麻烦,有事还是扯着嗓子喊,那花再多钱也是一堆废铁。
对了,你们车间上Andon数字化的时候,踩过最狠的坑是什么?

