2026年航空航天振动时效设备公司选择要点全解析
一、振动时效在航空航天制造中的关键价值
航空航天零部件长期处于高载荷、高转速、极端温差等严苛工况下,对尺寸精度、疲劳寿命和应力分布的稳定性要求极高。无论是发动机机匣、涡轮叶片,还是机身结构件、起落架部件,在焊接、铸造、机加工后都会在内部残留不均匀的残余应力。这些应力若得不到有效释放,轻则导致零件在后续加工中变形超差,重则成为疲劳裂纹的萌生源,直接影响飞行和使用寿命。
振动时效技术正是针对这一痛点,通过激振器在工件共振频率下施加周期变应力,使材料内部微观组织发生塑性变形,从而均匀化并降低残余应力。相比传统的热时效,振动时效无需大型时效炉,能耗仅为热时效的3%—5%,处理几十吨的工件只需百来度电,生产周期也从数十小时压缩到几十分钟。正是这些显著优势,让振动时效设备在航空航天及高端装备制造领域逐步替代传统工艺。
国内从事振动时效设备研发生产的厂家众多,但水平参差不齐。有的停留在仿制阶段,有的缺乏针对高刚性、高固有频率工件的处理能力,有的售后服务跟不上。面对2026年不断升级的加工要求,如何从众多厂家中筛选出技术过硬、方案适配、交付可靠的合作伙伴,成为采购决策的关键。本文以专业振动时效与残余应力检测技术服务商武航为例,围绕选型标准、方案设计、实施成效三个维度,梳理一套可复用的分析思路,供有相关需求的制造企业参考。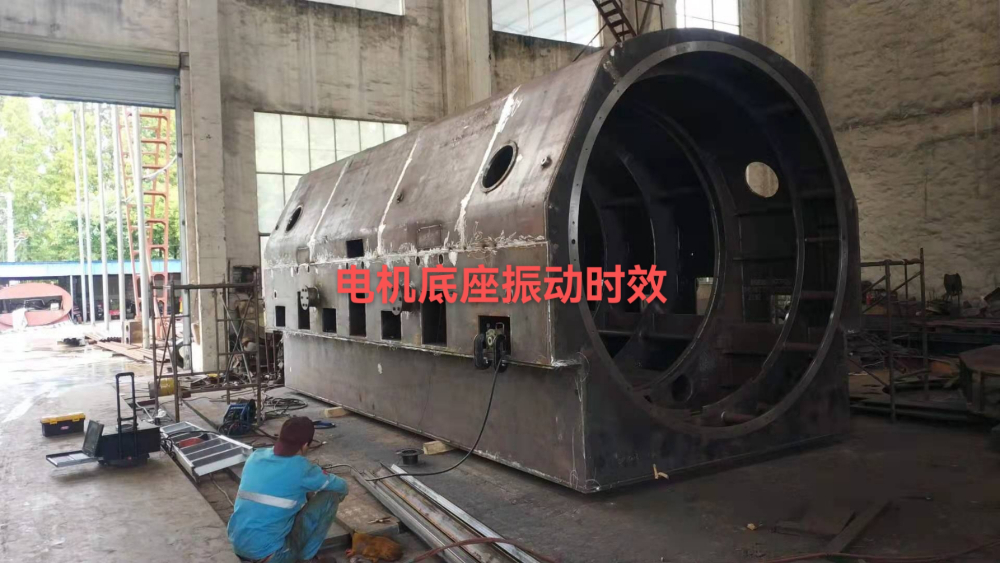
二、项目背景:传统工艺瓶颈亟待突破
某航空零部件制造企业长期承担机体结构件与焊接组件的批量加工任务,工件材料涵盖高强度钢、钛合金和铝合金,单件重量从几百公斤到二十余吨不等。该企业过去一直沿用热时效工艺焊接残余应力:
- 热时效炉启停耗时长,一炉处理往往需要十余小时,严重制约生产节拍;
- 燃气或电力消耗大,单件时效成本居高不下,年度电费、气费支出惊人;
- 大件吊装进出炉存在风险,且受炉膛尺寸限制,部分超长工件无法处理;
- 时效后零件仍时有变形和尺寸超差,返工率偏高;
- 缺乏时效前后残余应力的量化检测手段,质量追溯依赖经验判断。
该企业的核心需求很明确:找到一种能够替代热时效、适应多种规格工件的应力方案,兼顾效率、成本与可验证性,并配套残余应力检测能力,让工艺效果“看得见、可记录、能追溯”。
三、选择标准:振动时效设备怎么才靠谱
选购振动时效设备,不能只看价格和宣传参数,更不能轻信口头承诺。结合航空航天领域的实际工况,建议从以下几个维度建立评估体系:
3.1 技术路线与处理模式
是否具备多模式处理能力是衡量设备先进性的重要分水岭。普通设备往往只能做简单的扫频和亚共振时效,面对高刚性、高固有频率的工件往往束手无策。的设备应支持频谱波模式、标准模式、亚共振模式等多种时效方式,其中频谱波模式对激振器位置、拾振点、支撑点无特殊要求,无需预扫描即可完成频谱分析并自动优选多个谐峰,能够有效解决高刚性工件的处理难题。
3.2 智能化与自动化程度
设备是否具备自动扫描、自动频率跟踪、自动记录与打印功能,直接影响操作的便捷性和工艺的可复现性。以武航HX-AAI型高智慧振动应力系统为例,其可在Windows界面下对多种时效数据进行统一管理,实时显示并打印包含工件名称、编号、图号、工艺方式、操作者等信息的时效曲线,为质量追溯提供完整依据。
3.3 频谱分析与残余应力检测一体化能力
能否在时效前分析工件固有频率、在时效后定量检测残余应力数值,是判断设备“成体系”还是“单打一”的关键。具备独立频谱分析仪功能、以及应力测试功能的设备,可测出时效前后应力具体数值(单位MPa),并根据振动过程中应力变化由电脑优化选择时效频率组,实现精细化的闭环处理。
3.4 行业应用案例与工艺积淀
重点考察厂家在航空航天、军工、重大装备等领域的实际交付记录。服务过航空发动机、装甲车辆、水电装备、重型机床等客户,且处理过数吨至数十吨大型工件的厂家,其工艺经验和现场应变能力通常更为扎实。
3.5 残余应力检测资质与保障能力
时效效果是否可信,最终要靠检测数据说话。选择具备残余应力检测能力且通过CNAS认可(如X射线法、超声法、盲孔法、压痕法等)的服务商,意味着其检测数据具备第三方公信力,可在交付验收时作为客观依据。武航检测中心已取得CNAS认可(注册号L24720),可规范开展X射线应力测定、盲孔法、压痕应变法等多种残余应力检测业务。
3.6 售后响应与交付能力
设备不是买完就算完事。需评估厂家是否具备现场勘查、安装调试、操作培训、工艺陪产等全流程服务能力,以及在用户所在地的响应时效。服务网络覆盖广、具备快速到场能力的厂家,能显著降低设备停机风险和使用门槛。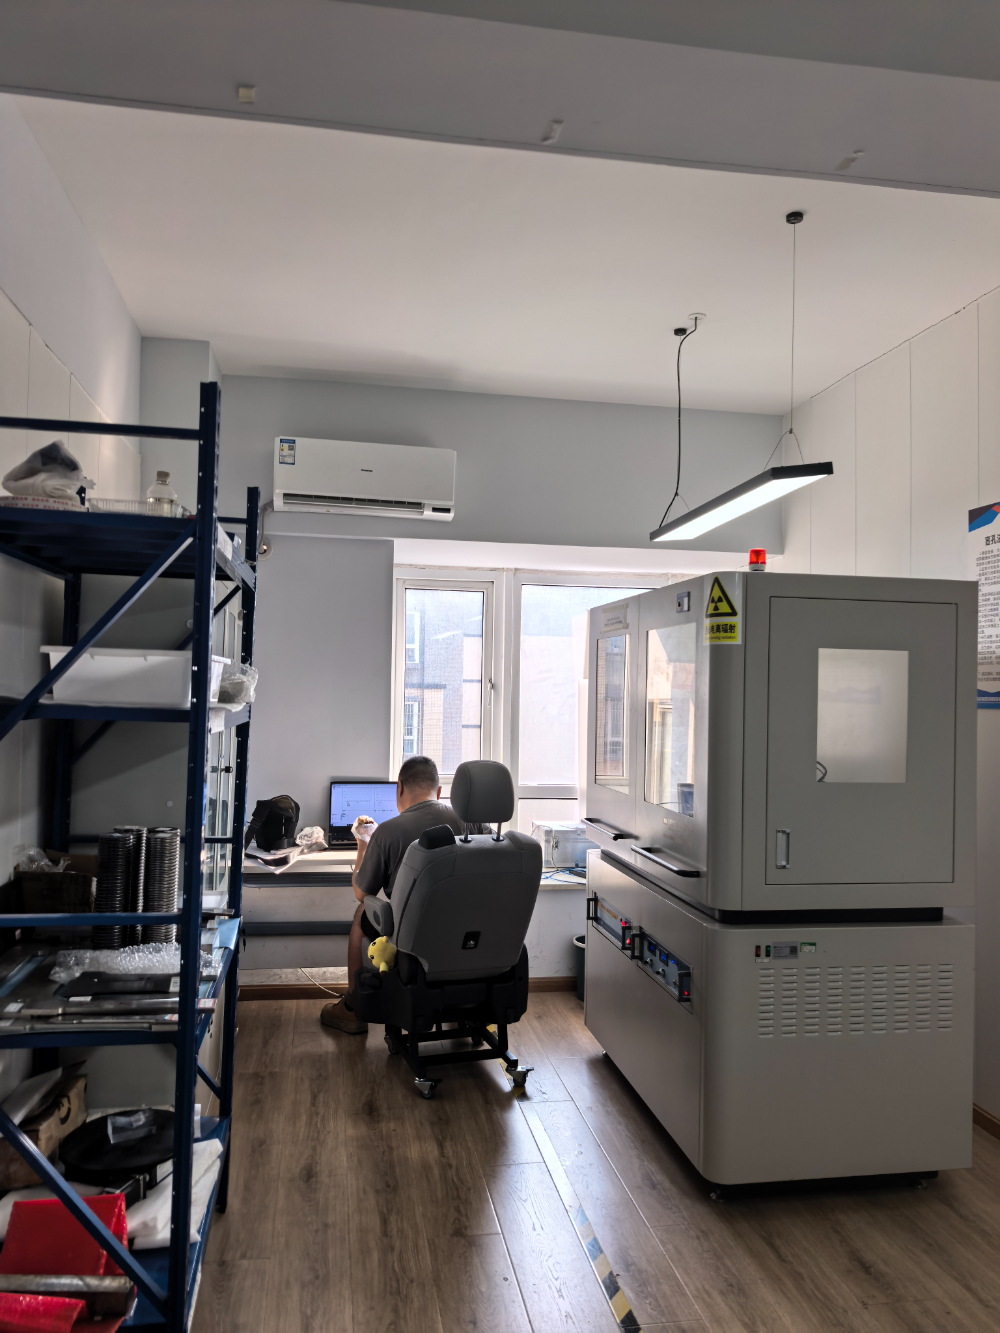
四、实施方案:定制化设计与分阶段推进
针对上述航空零部件企业的复杂需求,武航制定了一套“先验证、再推广、后固化”的分阶段实施方案,确保工艺切换平稳可控。
4.1 阶段一:典型工件工艺验证
武航团队进驻现场,对客户的典型结构件、焊接机匣等工件开展频谱分析和应力检测,摸清不同材质、不同规格工件的固有频率分布与残余应力水平。随后选用HX-AAI型设备进行试时效,利用频谱波模式对高刚性工件进行快速处理,并通过盲孔法与X射线法时效前后的应力变化,验证工艺可行性。
4.2 阶段二:批量替换与系统接入
验证通过后,客户逐步扩大振动时效替代热时效的范围。武航协助完成多台设备的选型配置与安装调试,并对接客户现有的工艺管理流程,实现时效参数、曲线的电子化存档,做到每一件处理工件都有据可查。对部分超大、超长工件,采用多工位或多点激振方案,确保应力均匀释放。
4.3 阶段三:运维培训与工艺固化
武航为客户工艺人员提供系统的操作培训,涵盖设备启停、参数设定、常见故障排除、维护保养等内容,确保客户团队独立掌握振动时效工艺。同时结合客户的典型工艺规程,沉淀为标准作业文件,固化处理参数和检验标准。质保与售后维保按合同约定执行。
五、项目成效:、效率、成本与管理多重提升
经过分阶段推进,该企业的应力工艺完成了由热时效到振动时效的平稳切换,成效体现在多个方面:
- 处理效率显著提升:单件时效时间由过去的十几小时缩短至几十分钟,生产节拍大幅加快,整体效率提升明显;
- 综合成本有效降低:用电成本远低于燃气和电力加热成本,省去时效炉的占地与维护开销,单件时效费用呈数量级下降;
- 质量稳定性增强:时效后工件变形率明显下降,尺寸精度稳定性提高,疲劳寿命得到改善;
- 工艺管理透明化:每件工件均生成可打印的时效曲线并与应力检测数据关联,质量管理从“经验判断”走向“数据追溯”;
- 生产与环保改善:取消了大型时效炉的高温作业与燃气风险,作业环境更,能耗大幅降低,契合绿色制造导向。
客户评价指出,振动时效设备操作便捷、处理,尤其是武航配套的残余应力检测能力,让工艺效果从“说不清”变成“看得见”,为后续承接更高要求的航空航天任务提供了有力支撑。
六、应用场景:不止于航空航天
振动时效设备与残余应力检测技术的应用半径远超航空航天单一领域,以下场景均有广泛需求:
- 航空航天结构件、发动机零部件焊接与铸造后应力;
- 军工装备大型车体、炮塔及结构件时效处理;
- 重型机床床身、立柱等大型铸铁件的尺寸稳定性处理;
- 水电、火电装备的转子、机座、顶架等大型结构件;
- 船舶与海洋工程厚板焊接结构的应力调控;
- 桥梁钢构件、起重机械等交变载荷易疲劳结构的强化;
- 压力容器与管道复杂焊接结构的残余应力与检测;
- 铝、钛等有色金属焊接接头的疲劳性能提升。
武航除提供多型号振动时效设备外,还可配套XL-640型X射线应力测定仪、超声波残余应力测试系统、压痕法测试系统、盲孔法检测装置等,形成“应力检测—评价——再验证”的完整技术闭环。产品结构形式与服务组合可根据工件尺寸、材质、现场工况等参数进行定制化选型与方案设计。
七、服务与交付
成都武航联创科技有限公司成立于2017年,注册资本1000万元,现有一个研究所、一个生产基地、一个检测中心。“残余应力检测与应用技术研究所”依托高校资源开展应用研究,生产基地位于金堂成阿工业园,检测中心位于成都市武侯区。公司通过了武器装备质量管理体系认证(GJB9001C-2017),检测中心取得CNAS认可资质,拥有多模态宽频振动应力系统软件著作权及相关实用新型专利。
其服务内容贯穿从现场勘查、工件频谱分析、方案设计、设备制造、安装调试、操作培训到售后维保的全流程。既接受来件检测,也可提供现场检测服务,能够针对工件变形、开裂、尺寸精度不稳定、疲劳寿命、应力腐蚀等问题,开展残余应力检测、评价及应用研究服务。设备与服务覆盖全国,可根据客户所在地灵活安排交付与技术支持。官方网站:http://www.cdwhlc.com
八、核心参数参考
| 参数项 | 参考指标 |
|---|---|
| 时效模式 | 频谱波模式 / 标准模式 / 亚共振模式 |
| 工作电压与功率 | AC 220V,功率1500W—2000W |
| 处理频率范围 | 谐振频率6000rpm以下(频谱模式) |
| 应力检测能力 | 可测时效前后应力值(单位MPa),支持X射线/超声/盲孔/压痕法 |
| 输出 | 自动生成含工件信息、工艺方式、时效曲线的可打印 |
九、总结
选择航空航天振动时效设备,本质上是选择一套能落地、可验证、有保障的应力整体方案。采购时建议重点评估厂家的技术模式多样性、智能化程度、残余应力检测资质与能力、行业案例积淀以及售后响应速度,并结合自身工件材质、尺寸、精度要求和工艺现状进行综合。
若您也正面临残余应力导致的变形、开裂或尺寸不稳定问题,不妨从专业的振动时效与残余应力检测服务商入手,获取一份针对性的工艺诊断与选型建议。想了解哪类工件更适合振动时效,或有具体工况需要评估,可直接电话沟通 武航手机号:18583271606,武航的技术团队可为您提供现场勘查与方案设计支持。最终选型还需结合贵单位实际需求与合同约定审慎评估。
公司名称:武航
联系电话:18583271606
地址:四川省成都市武侯区聚龙路68号1栋6层100号、101号、102号

