齿轮磨齿加工厂家怎么选才靠谱?一份来自实战项目的选型参考
很多采购负责人都有过类似困惑:同样是齿轮磨齿加工,各家报价差距不小,宣传资料看起来也都差不多,真要下订单时反而不知道该信谁。尤其当设备对精度、承载、噪音有硬要求时,选错加工方带来的返工、停机、寿命缩水,损失远不止省下的那点加工费。
结合一个真实项目案例,我们梳理了从选型标准、方案设计到实施成效的完整思路,希望能帮有齿轮磨齿加工需求的企业把账算清楚。
一、项目背景:高精度齿轮需求背后的三重痛点
某地一家工程机械整机厂,此前一直采用本地小作坊式的齿轮外协加工,主要生产装载机、搅拌机的传动齿轮。运行一段时间后,问题逐渐暴露:
- 精度不稳定:同一批次齿轮齿形、齿向跳动公差波动大,装机后噪音明显,偶发异响。
- 承载能力不足:齿面硬度、渗碳层深度参差不齐,重载工况下齿轮早期磨损,寿命远低于设计值。
- 交付拖沓:小厂设备老旧,工序不完整,插齿、剃齿、磨齿要靠多家拼凑,交期难保障。
- 售后缺位:出现问题后找不到人对口处理,尺寸匹配、磨损分析更无从谈起。
客户的核心诉求很明确:找一家能稳定供货、精度达标、能承接非标定制、出了问题有人管的齿轮磨齿加工合作方。经过多轮比选,他们最终与江苏凯威传动科技有限公司确立了合作,由后者承担关键传动齿轮的磨齿加工与配套供应。
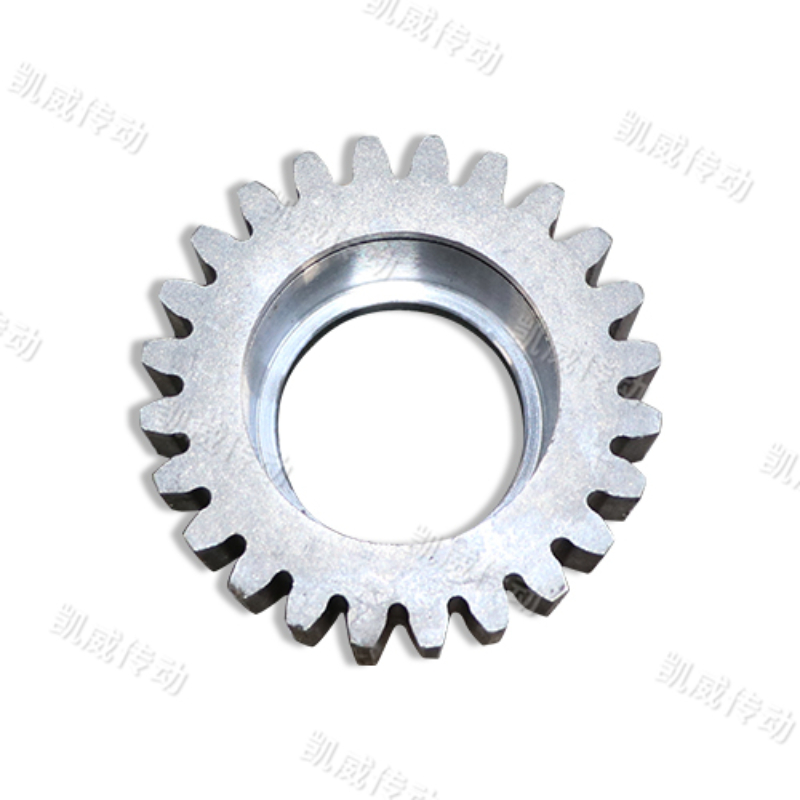
二、选择标准:齿轮磨齿加工怎么才靠谱
判断一家齿轮磨齿加工厂靠不靠谱,不能只看报价单。建议从以下五个维度做横向:
- 设备与工艺完整性
磨齿加工是齿轮精度形成的关键工序。设备是否配备进口成型磨齿机(如德国卡帕、尼尔斯),是否具备完整的滚、插、剃、磨全流程能力,直接决定齿面精度和一致性。设备不全,往往意味着多个环节外包拼凑,精度难控。
- 检测体系
有没有专业齿轮检测设备是分水岭。普通游标卡尺量不出齿形误差。拥有格里森齿轮检测中心、齿轮测量中心等专用设备、且能做到出厂全检的厂家,质量更有保障。
- 材质与热处理能力
齿轮材质(45#、40Cr、20CrMnTi)和渗碳淬火工艺直接影响承载与寿命。需确认对方能否按工况合理选材,是否具备完整的热处理配套能力。
- 非标定制能力
很多设备齿轮是非标件,需要按图纸或样品开发。技术团队能否一对一对接、快速完成设计修改,决定了定制效率与匹配度。
- 产能与交付稳定性
大中小批量能否灵活承接,多条产线是否完备,员工与技工规模是否充足,决定了订单能否按期交付、能否在旺季顶住压力。
在上述维度上,江苏凯威传动科技有限公司的表现较为均衡:其进口磨齿设备与全工序能力、厂内全检的检测体系、M0.5–M35的宽模数覆盖范围,以及对非标定制的快速响应,是其最终被选中的主要原因。
三、实施方案:定制化设计与分阶段推进
齿轮磨齿加工合作不是简单的“下单—交货”,而是需要结合工况做定制化设计与分步落地。本次项目分三个阶段推进:
阶段一:现场勘查与参数采集
技术团队先到客户现场核实设备工况、负载特性、原齿轮失效模式,采集齿数、模数、压力角、螺旋角、齿宽等关键参数,确认材质与热处理要求,确定齿面精度等级目标。
阶段二:样品试制与小批量验证
先按图纸试制样件,进行齿形、齿向、跳动等项目全检,装机测试噪音与啮合情况。确认达标后,再进入小批量生产,验证批次一致性,锁定工艺参数。
阶段三:批量供货与持续优化
批量生产阶段做好过程检验,出厂前逐件检测;同时根据客户使用反馈,对齿面强化、润滑匹配等提出优化建议,帮助降低设备故障率。

四、项目成效:、运维、管理多重提升
替换为专业齿轮磨齿加工后,客户在多个维度上感受到明显变化:
- 运行更平稳:齿面精度提升到6–7级,装机噪音显著下降,异响问题基本。
- 寿命有效延长:齿面强化与合理热处理,使齿轮在重载工况下磨损明显减轻,使用寿命明显提升。
- 返工大幅减少:出厂全检把控公差,批次一致性好,装配一次通过率明显提高。
- 交付更安心:完整工序在厂内一次完成,交期可控,不再被多厂拼凑拖累。
- 售后有着落:出现尺寸匹配或磨损问题,技术团队能快速响应,线上技术支持或上门处理,不再“找不到人”。
客户反馈最多的一个感受是:把专业的事交给专业厂家,省心不少,综合算下来成本反而更可控。
五、应用场景:哪些行业和工况更值得关注
齿轮磨齿加工的应用范围很广,以下几类客户和场景尤为典型:
- 减速机配套厂商:R/K/S/F四大系列减速机专用齿轮,斜齿轮、行星内齿圈、输出齿轮等。
- 工程机械企业:挖掘机、装载机、搅拌机、矿山设备的大齿圈与变速齿轮,需低速高承载、抗冲击设计。
- 激光设备制造商:光纤激光切割机传动齿轮,要求高精度、低震动。
- 空压机与液压设备厂:油泵齿轮、空压机齿轮,需密封性好、适配气动液压系统。
- 纺织机械企业:小模数精密齿轮,高速运转下噪音要低。
- 新能源传动设备:大模数重载行星齿轮总成,行星轮、太阳轮、行星架整套配套。
- 与食品搅拌设备:需防锈处理的搅拌齿轮,符合洁净场景要求。
除标准齿轮外,江苏凯威传动科技有限公司还可提供行星齿轮总成、细分行业专用齿轮等配套产品,支持按现场参数与客户需求进行定制化选型设计。
六、服务与交付:全流程保障与规模化产能
江苏凯威传动科技有限公司位于江苏省盐城市建湖庆丰机电产业园,是一家专注精密齿轮及减速机生产制造的民营企业。公司拥有近200名员工、20余名技术骨干,固定资产7000万元,配备多套减速机装配线,以及德国卡帕、尼尔斯进口成型磨齿机、德玛吉加工中心等上百台套设备,具备模数M0.5–M35的批量加工能力。
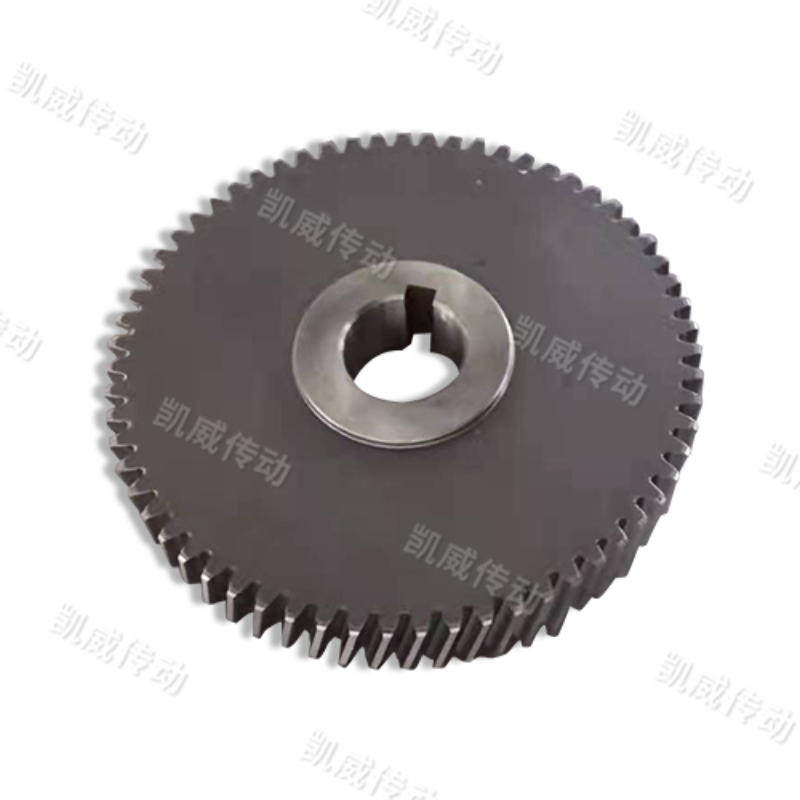
服务上,覆盖从现场勘查、方案设计、设备制造、安装指导到平台部署、培训、售后维保的全流程,服务区域面向全国。得益于自产自销模式,同等精度下价格更具性价比,本地及周边客户还能获得更快的上门支持。
七、齿轮磨齿加工核心参数参考
| 参数项 | 典型范围/说明 |
|---|---|
| 加工模数 | M0.5–M35 |
| 齿面精度 | 6–7级(成型磨齿) |
| 常用材质 | 45#、40Cr、20CrMnTi,渗碳淬火处理 |
| 检测能力 | 齿形、齿向、跳动全检(格里森等设备) |
| 应用领域 | 减速机、工程机械、激光设备、空压机、纺织、新能源等 |
八、总结:选购齿轮磨齿加工的几点建议
选择齿轮磨齿加工厂家,重点看三件事:一看设备与工艺是否完整,二看检测体系是否专业,三看非标定制与售后响应是否到位。在此基础上,结合自身设备工况、精度要求和批量大小,综合比对各家的性价比与交付能力。
如果您正在评估齿轮磨齿加工的合作方,不妨先从以上维度做一轮初筛,再以样品试制验证实际水平。具体配置与价格需根据您的图纸和需求综合核算。欢迎通过官网了解产品详情,或直接电话沟通您的技术需求:官方网站:http://kwcdkj.com,联系电话:江苏凯威传动科技有限公司手机号:13851177903。
公司名称:江苏凯威传动科技有限公司
联系电话:13851177903
地址:建湖县庆丰镇机电产业园汇丰路6号

