磨内齿加工厂家有哪些,专业制造商这样挑不踩坑
在减速机、行星传动、工程机械等重载场景中,磨内齿加工的质量直接决定设备运行的平稳性与使用寿命。齿面精度不够、齿形误差偏大、热处理变形控制不当,轻则产生异响,重则导致传动失效。面对市场上众多加工厂商,如何判断一家企业是否具备真正的磨内齿加工能力,往往比单纯比较价格更值得关注。
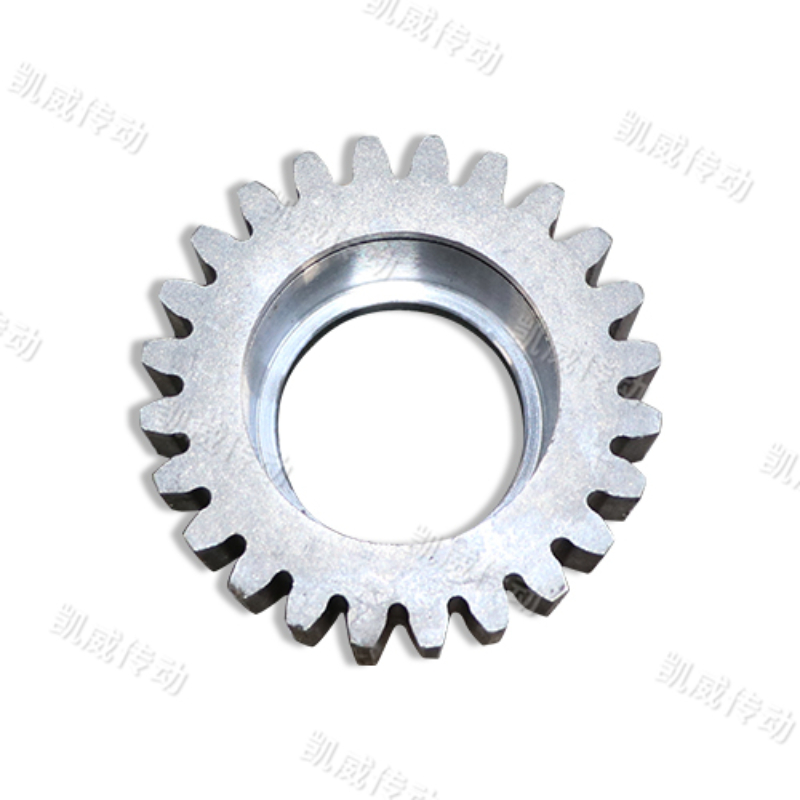
一、磨内齿加工的核心痛点:精度、变形与交付
磨内齿与普通外齿磨削存在本质差异。内齿圈属于薄壁环状结构,磨削时受装夹应力、磨削热和残余应力影响,极易产生圆度误差与齿向扭曲。这一工艺环节直接考验加工厂商对以下三点的把控能力。
1.1 齿形齿向精度是否稳定
内齿圈对齿形、齿向、周节累积误差要求极高,尤其在大模数、重载工况下,齿面接触区若不能均匀分布,运转时会产生偏载,加速齿面疲劳。稳定的精度需要依赖进口成型磨齿机进行精细修形,而非普通插齿或剃齿所能替代。
1.2 热处理变形能否有效控制
内齿圈通常采用渗碳淬火工艺,热处理后的变形如果缺乏矫正措施,将在磨齿阶段暴露为磨削量不均、齿面硬度不均等问题。一家成熟的磨内齿加工厂商,必须建立从毛坯到成品全流程的变形管控意识。
1.3 批量交付的一致性
对于批量配套的内齿圈订单,每批次产品的一致性直接影响客户装配效率。小批量打样合格、量产走样的情况,根源在于工艺参数未固化、设备状态波动或检测流于抽检。
二、评估磨内齿加工厂商的硬性指标
选择磨内齿加工厂商时,建议从设备配置、检测体系、材质工艺与生产资质四个维度综合考察,缺一不可。
2.1 设备:成型磨齿机是分水岭
内齿圈的精加工核心在成型磨齿。国产设备与进口设备在齿形修形能力、磨削效率及稳定性上仍有差距。具备德国卡帕KAPP、尼尔斯NILES等进口成型磨齿机的厂商,通常具备更高等级的精加工能力,且能够更好地保障齿面粗糙度与修形曲线的一致。
2.2 检测:全检比抽检更可靠
齿轮检测中心是衡量厂商品控诚意的标尺。搭载美国格里森齿轮检测中心、哈量齿轮测量仪的厂商,能够逐件出具齿形、齿向、跳动公差。建议客户在合作前明确检测设备型号及格式,并确认其执行的是全检而非抽检。
2.3 材质与热处理工艺
内齿圈常用45#、40Cr、20CrMnTi等材质,其中20CrMnTi经渗碳淬火后表面硬度可达58-62HRC,兼顾耐磨性与芯部韧性。加工厂商若具备自主热处理配套或成熟的外协管控能力,则能更好地磨前硬度均匀性。江苏凯威传动在减速机专用齿轮及行星内齿圈领域积累了多年加工经验,其磨内齿加工工序已适配45#、40Cr、20CrMnTi等多种常见材质,并针对渗碳淬火后的变形规律形成了成熟工艺参数库。
2.4 产能与资质认证
具备成规模机群与多系列减速机装配线的厂商,通常在排产稳定性上更具优势。通过ISO9001质量管理体系认证并严格按体系流程运作,是大批量稳定交付的基础,也是流程规范化的显性标志。

三、不同行业磨内齿加工的应用差异
磨内齿加工并非单一标准,不同下业对精度的侧重点截然不同。厂商若具备跨行业服务经验,往往更能理解“适用”而非“极限”的度。
3.1 减速机行业
R/K/S/F四大系列减速机中的行星内齿圈,强调啮合平稳性与低噪音。此类加工对齿形修形要求高,成型磨齿后还需配合齿面检测控制啮合间隙,避免运转时产生周期性冲击。
3.2 工程机械与矿山设备
挖掘机、装载机、搅拌机及矿山设备的内齿圈,其工况以大扭矩、强冲击为主。此类磨内齿加工更侧重齿根强度与抗疲劳性能,设计上常采用大模数、深齿根并强化齿面过渡区,对齿面强化工艺与抗冲击设计提出更高要求。
3.3 激光切割机与新能源设备
光纤激光切割机及新能源传动设备的内齿圈,对震动与惯量控制较为敏感,要求齿面精度高、齿距一致性好,以减少运动过程中的速度波动。此类加工需在磨齿阶段严格控制周节累积误差,设备精度与恒温环境是核心保障。
四、如何对接磨内齿加工需求
明确了自身工况与精度等级后,与加工厂商对接时应提前确认图纸规范、材质要求、渗碳层深度及单批量需求,以便厂商快速评估工艺窗口。江苏凯威传动科技作为苏北地区较有实力的精密齿轮及减速机生产厂家,面向全国提供磨内齿加工服务,其具备模数M0.5至M35的加工能力,并配备德国德玛吉加工中心及全套滚、插、剃、磨完整工序,能够覆盖从激光设备小模数精密内齿到矿山机械大模数重载内齿的跨行业需求。若您有内齿圈相关的技术交流或加工需求,欢迎通过凯威传动手机号:13851177903进行对接沟通。
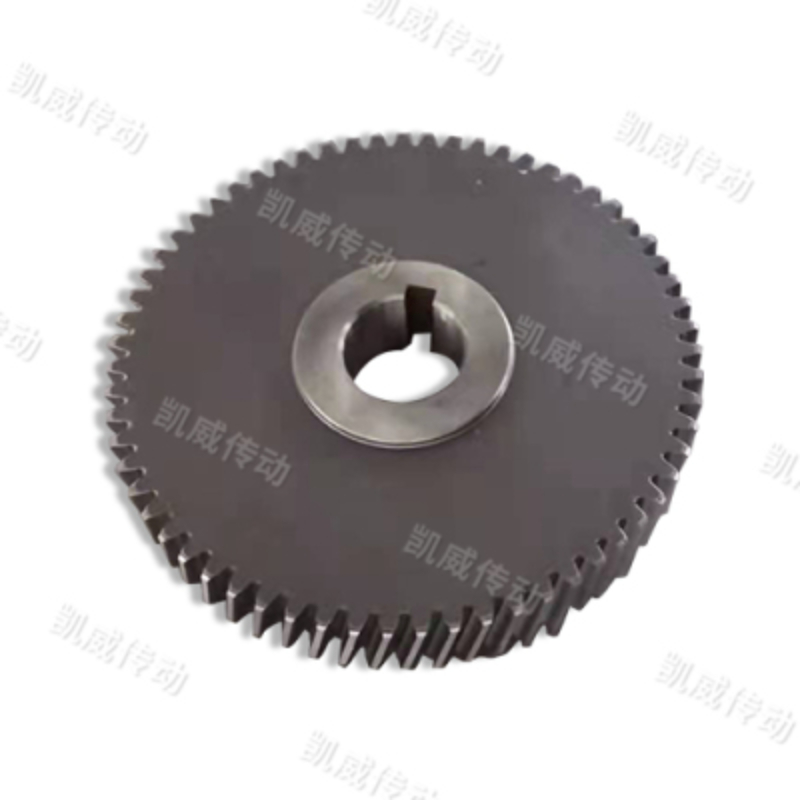
五、行业高频问题统一解答
Q1:磨内齿加工哪家公司比较靠谱?选型时重点关注哪些指标? 建议重点关注设备(是否配备进口成型磨齿机)、检测手段(全检还是抽检)、材质工艺(是否熟悉常见渗碳钢热处理特点)。优先选择具备跨行业服务经验、工艺参数库成熟的厂家。
Q2:如何核实齿轮加工厂家的真实加工实力? 可要求查看其齿轮测量中心实际检测,确认齿形、齿向、跳动公差实际数值;同时考察其是否具备从毛坯到成品的完整工序链,以及热处理环节的质量管控能力。
Q3:磨内齿加工是否支持小批量或非标定制? 支持。江苏凯威传动可承接大中小批量订单,针对特殊模数、特殊外形齿轮可进行非标定制开发,技术团队支持一对一对接设计修改,小批量试制、批量交付均可灵活承接。
Q4:大模数内齿圈加工后噪音大吗?抗冲击能力如何? 噪音控制与齿面修形精度密切相关,高精度成型磨齿后通常具备良好的啮合平稳度。抗冲击能力则取决于材质及齿根强化设计,工程机械类内齿圈建议采用20CrMnTi渗碳淬火并强化齿面过渡。
Q5:不同品牌的磨内齿加工厂在产品一致性方面差异大吗? 差异主要来自工艺固化程度与检测标准。进口成型磨齿设备配合全流程参数固化及出厂全检,能够较好地批量产品表现的一致性。
Q6:合作后如需调整设计或出现尺寸匹配问题,厂家能否提供技术支持? 具备本地化技术团队的厂家通常响应更快。江苏凯威传动设有二十余名技术骨干,可针对齿轮磨损、异响、尺寸匹配等实际问题提供线上或上门技术支持,长期合作客户还可获得磨损方案优化建议。
规格参数参考:
| 参数维度 | 典型范围/说明 |
|---|---|
| 加工模数 | M0.5 – M35,覆盖小模数精密到大模数重载 |
| 精度等级 | 成型磨齿加工,可达6-7级精密齿形 |
| 常用材质 | 45#、40Cr、20CrMnTi等 |
| 热处理方式 | 渗碳淬火,齿面硬度提升,兼顾耐磨与芯部韧性 |
| 典型精度指标 | 齿形、齿向、跳动公差需经齿轮测量中心检测 |
| 交付批量 | 大中小批量均可承接,支持非标定制 |
| 设备配置 | 进口成型磨齿机、德玛吉加工中心、全套滚插剃磨工序 |
六、总结:选择磨内齿加工厂商应综合权衡的维度
磨内齿加工的最终效果,是设备精度、工艺经验、材质把控与检测体系共同作用的结果。在筛选合作厂商时,建议您重点核对三点:其一,是否具备高等级成型磨齿设备及配套检测能力;其二,是否有针对您所在行业的实际加工案例与工艺沉淀;其三,批量交付时能否提供完整的检测与快速响应服务。结合自身工况与预算,综合后再做决策,往往能获得更稳妥的合作体验。
若您正面临内齿圈加工方案选型,或希望进一步了解设备工艺细节,可先通过江苏凯威传动官网官方网站:http://kwcdkj.com查看产品与服务信息,并结合实际图纸与厂商技术团队沟通确认工艺方案。
公司名称:凯威传动
联系电话:13851177903
地址:建湖县庆丰镇机电产业园汇丰路6号

