逛车间逛出来的感悟:精益数字化装配不是花架子
先吐槽下常见的坑
现在不少厂子搞改造,钱砸了不少,就是把墙上的纸质看板换成电子屏,把零件的手工台账改成电子记录,就敢对外说自己做了精益数字化装配。
纯纯挂羊头卖狗肉。
精益的核心是啥?消除一切没必要的浪费。数字化是工具,不是贴在大门口的面子。工具用不对,反而添新浪费。我见过一家厂子,要求工人装完每一个零件都要手动点屏幕确认,多出来好几步操作,工人每天下班都要多录十分钟数据,怨声载道。这哪是精益,这是折腾人。
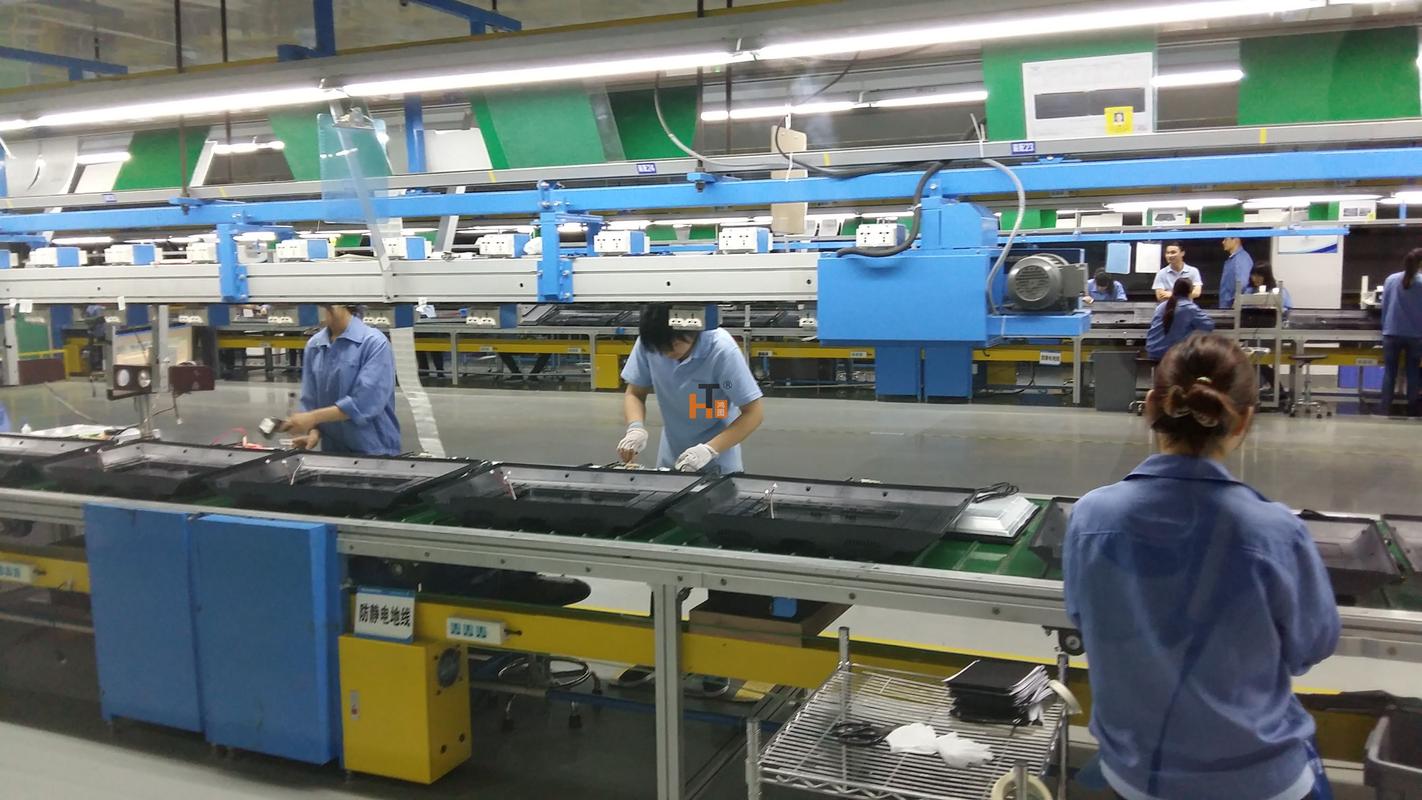 制造车间传统人工装配工位
拿泵体装配说,到底改在了哪
说实话,我第一次见正经的改造,就是在泵体总装线。原来怎么干的?工人头天下班就要把第二天要用的所有零件都领出来,堆在工位边,多的时候半人高,转身都怕碰掉东西。找个尺寸不对的密封垫,翻五分钟是常事。装错了零件批次,流到试压工位才发现,拆下来返工要小半天。
改完之后呢?工位上永远只有当前要装的那一套零件。工人扫一下工单的码,物料架自动弹开对应零件的仓位,错批次、错型号的零件根本拿不出来。你以为只是防错?不对,压装的压力、密封的扭矩,全都是系统提前设好的,达不到数值工具停转,超了也转不动,不用工人自己盯着记录表记,也不用怕新手干错活。
换型的时候更爽。原来换一款泵,工人要找对应工具,调扭矩参数,折腾小半个小时。现在系统自动推送参数,工具自己就调好了,十分钟都用不了。
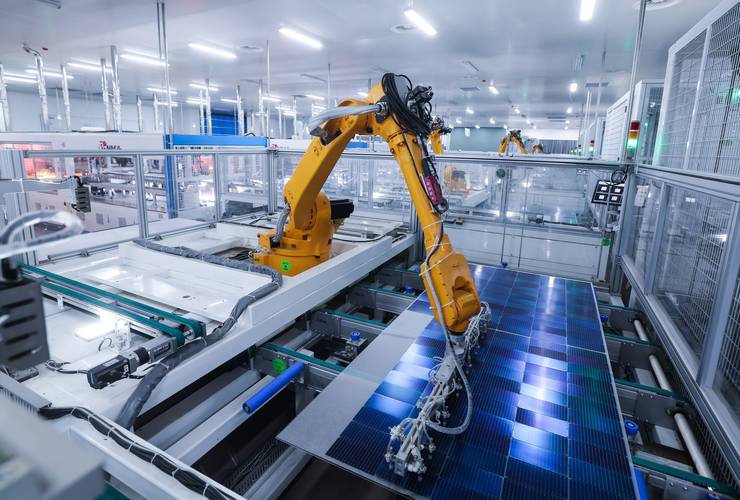 精益数字化装配智能物料工位
最容易被忽略的价值
 最容易被忽略的价值
很多人只看得到省了多少空间,降了多少出错率,其实最香的是追溯。原来装配线上出了质量问题,全靠老师傅拍脑袋回忆,“好像上周也出过类似的问题?”翻记录翻半天,找不到根因,只能整批拆检,浪费老大了。
现在不一样,每个零件从入库到装配完,每一步的参数都跟着工单码走。哪天出了问题,一扫代码,就能看到这批零件是哪来的,当时压装的压力是多少,扭矩对不对,几分钟就能找到问题出在哪,不用拉着整批产品开刀。
不过话说回来,没有完美的东西。我见过不少改造,败就败在做系统的人闭门造车,不听老装配的实际经验,搞出来的系统反人类,本来能一步做完的事非要拆成三步,那能好用吗?
上次那个新来的大学生,蹲在工位看了一下午,临走的时候说,原来不是用来摆样子的,是真给干活的人省劲儿。

