深耕车间二十年:小批量智能排产的实操真相
昨天凌晨三点,车间保安给我打了电话。
说数控车间亮着灯,调度老李蹲在机床边抽烟,毛坯堆得堵了消防通道。
我套上衣服赶过去,才知道出事。原本说好15天交的8套盾构机定制衬板,客户头天晚上临时改了3套的孔径,原定排产全乱。
机台空等三个小时,下料班错切了两块NM400耐磨板,一块小两千,老李心疼得直拍大腿。
核心的那点门道
这种多品种小批量的活,现在占了国内离散制造厂七成以上的订单。
原来靠老调度脑子记、白板画,插一次单全乱,错一次就是几千上万的损失。
说实话,很多人以为智能排产是什么高大上的黑科技,其实就是帮调度算清所有约束,给个靠谱的方案。
现在主流就两条技术路线,一条是遗传算法为核心的全局优化,一条是规则引擎为核心的快速响应。
遗传算法要迭代
100次才能出相对最优解,能把所有约束都算进去,就是慢,中等规模车间算一次要半小时,临时改单根本等不及。
规则引擎是提前把优先级规则写好,一般预设
27条就能覆盖九成以上的常见场景,十秒就能出结果,就是遇到多插单的时候,容易钻牛角尖出死解,把机台排得要么闲死要么挤死。
行业内通常不说但实际在做的妥协是什么?
没人真的用纯方案,都是八成规则加两成遗传,排产的时间颗粒度最多做到
15分钟,再细就是浪费算力。更关键的是,没人追求100%的最优排产,都会留10%左右的机台冗余,系统只出参考方案,最后还是要靠老调度拍板调。
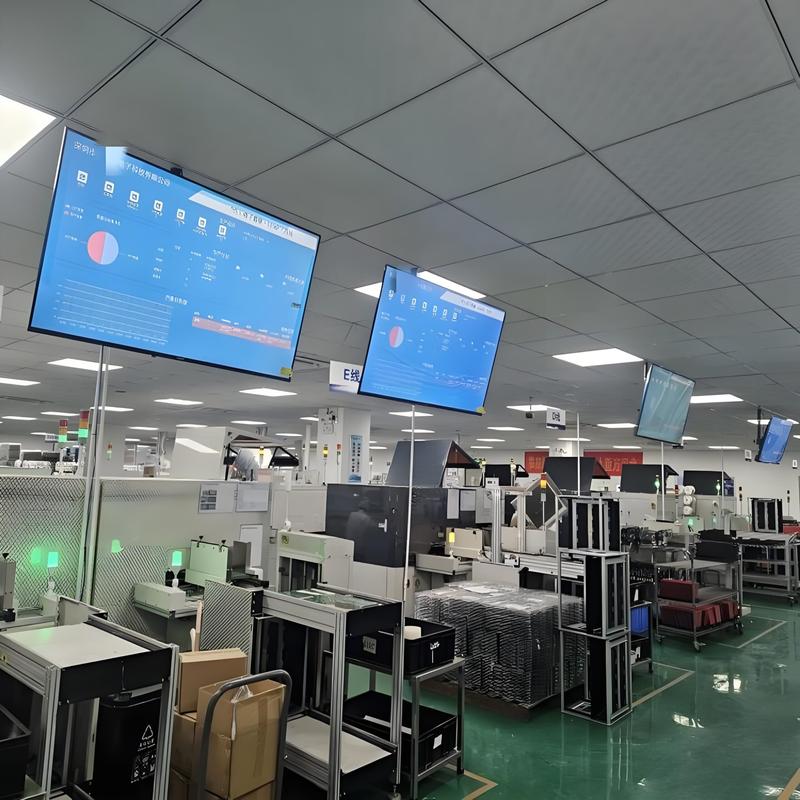
机械加工车间小批量智能排产看板实拍
不同场子的不同玩法
去年给佛山一家通航配套机加厂调试系统,他们做的都是航空结构件,一单最多五件,很多时候一单就一件。
他们的要求和普通机加完全不一样,每一道工序都要留质检时间、追溯记录录入时间,不能光算机加工吃刀的时间。
原来人工排产,经常忘留这部分时间,明明机加工五天就能做完,最后因为质检赶工出不合格品,交期拖半个月是常事。
上了适配小批量的智能排产之后,把质检、录入这些非加工工序强制绑定,交期达成率直接从六成二升到九成四,厂长乐得给我们每人包了个大红包。
不过话说回来,换定制家具行业,要求完全不一样。
我前年接触过一个做高端整屋定制的厂子,单批平均三套,都是一户一设计,不同订单用的板材不一样,换一次刀要二十多分钟。
他们的核心需求不是追交期,是把相同板材、相同孔径的订单凑一块排,减少换刀次数,还能省余料。
原来人工排,每月换刀总时长要二十八个小时,现在智能排产自动归类,直接降到十一个小时,每个月多做三十多套,光省出来的工时一年就多赚近两百万。
风口下藏着的暗礁
现在到处都在讲智能制造,国产替代,原来几十万上百万一套的进口排产软件,都是给大批量流水线做的,根本适配不了国内小批量多品种的需求,还贵得要死。
这两年国产的小批量智能排产起来了,性价比高,还能改,很多厂子都换了,这是大趋势。
但有个行业内不愿公开说的难题,就是标准滞后太严重。
现在全行业没有统一的工序工时标准,你说钻一个十毫米的孔,普通碳钢和高温合金差四倍工时,新机床和旧机床差一倍工时,熟手工人和新手差的更多。
大多数厂子的基础工时数据还是二十年前估的,错得离谱,输入是垃圾,输出肯定是垃圾,很多厂子上了智能排产没用,根本不是系统不好,是基础数据错得太离谱。
说到最后,回到车间地面上的事。
我干了二十年,常跟年轻调度说一句话:就算系统给你算出花,也要留一块毛坯的位置。
什么意思?小批量生产,变数太多了,今天设备坏,明天客户改单,后天材料不合格,别把计划排得一点余地都没有。
真要把所有机台排得满满当当,出一点事就是全链延误,亏得更多。
你们厂子上了小批量智能排产之后,是真省了事,还是多了个天天录数据的累赘?欢迎聊聊。

