车间老工程师聊振动故障诊断:那些书上没写的实操门道
上周三后半夜,手机炸了。
调度在电话里吼,冷轧线主抽风机跳了,轴承烧变形了。
我套上衣服往厂里跑,路上就在骂——上周刚测过振动,怎么就出事儿了?
到现场一看,轴承滚道裂得像干旱的地,温度传感器早糊满了油灰,根本没报警。
客户指着鼻子骂,你们这维保是骗人的吧?三十万扣款说扣就扣。
你说这事儿,振动故障诊断说起来玄乎,真出了事儿,全是真金白银的教训。对吧?
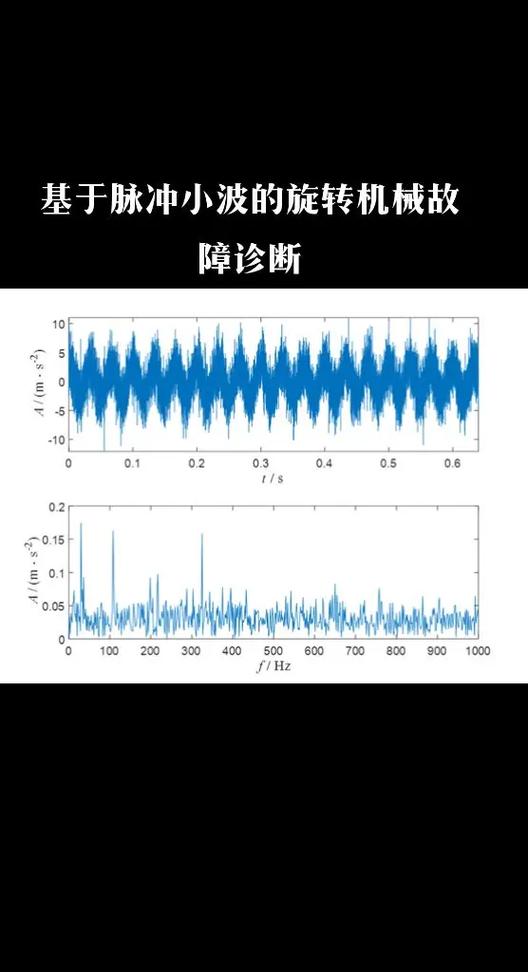 旋转机械振动故障频谱分析图
干了二十年,我记了三个死数字,从来没错过。
第一个,普通1500转异步电机,工频振动的红线是0.07mm,超过这个数必须停机排查,别抱侥幸。
第二个,绝大多数滚动轴承的外圈故障特征频率,就是转频的3.6倍,我测了上千台,误差不会超过0.2,准得邪门。
第三个,做振动采样的时候,采样频率必须是最高分析频率的2.56倍,这是硬规矩,新手不知道瞎设参数,测出来全是废数据,漏了故障都不知道。
现在市面上两条主流路线,离线手持检测和在线实时监测。
离线便宜,一套手持设备才几万块,一个车间十几台设备,一年测四次,人工加起来不到十万。
在线贵啊,一套完整的系统下来大几十万,还要布线改中控,没几个甲方愿意掏这个钱。
行业内通常不说但实际在做的妥协是什么?说白了就是,核心关键设备装在线,边角没人碰的设备,找新手拿手持测两下,填个合格就完事。就是赌,赌不会出大问题,省下来的都是利润。
说实话,我见过太多厂,省了几十万监测钱,最后赔出去几百万设备款,还是不改。
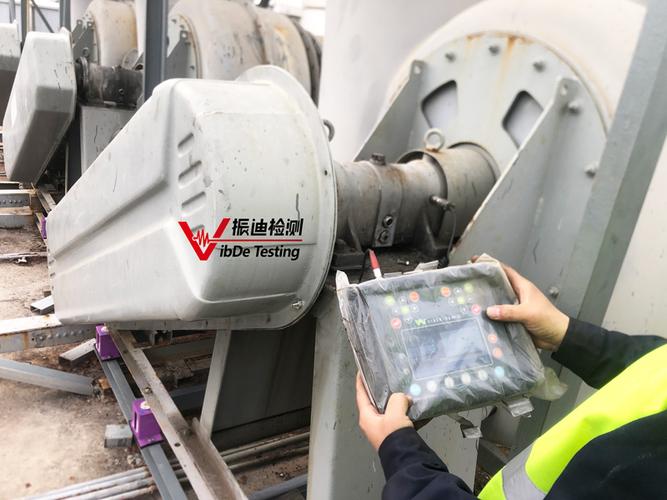 风电齿轮箱振动故障检测现场
 新技术吹得凶,坑也藏得深
现在都喊智能制造,都搞AI振动诊断,还有人喊全自动化不用人。
我见过好几个厂,花几百万上了系统,最后还是得打电话叫我去看。为什么?
AI训练的都是通用数据,你每个厂的工况不一样,有的带粉尘有的带腐蚀,振动特征差远了,AI哪分得清正常晃动和故障晃?
进口替代倒是真的做起来了,十年前我用的振动传感器全是进口的,一个要八千多,现在国产同精度的才一千多,误差差不到0.1g,普通场合完全够用,也就高端高精度设备才用进口,这点变化真的挺提气的。
不过话说回来,行业有个不愿公开的难题,就是标准太滞后了。
现在用的振动允许值标准,还是三十年前定的,全是给传统钢轴承、普通铸铁机座定的。
现在新出的陶瓷轴承、复合材料机座,允许的振动值本来就比传统的高,你按旧标准测出来超标,换不换?
换吧,白花几十万,不换吧,出了事故你担责任,全靠工程师经验摸,没个准数,这就是标准滞后带来的风险,没人愿意捅破这层窗户纸。
我们老师傅有句土话,叫“晃久必坏,歪久必停,手摸比仪器灵,勤快比偷懒强”。
什么高科技什么AI,都不如你天天去现场转,多摸一摸机壳,多听一听声音,多测一个点来得靠谱。
仪器是死的,人是活的,你对这台机器的脾气摸透了,它稍微晃得不对你就能感觉到,比什么天价设备都准。
你们场子有没有遇到过,测出来振动超标,结果机器安安稳稳跑了五六年都没事儿的情况?不妨出来聊聊。
藏在频谱里的硬规矩
很多新手上来就抱教材,说什么振动就是位移、加速度、速度,讲得头头是道。 说白了其实很简单,就是机器晃的劲儿不对劲,传感器把晃的信号拆成不同频率的波,你对着波找是谁在晃。旋转机械振动故障频谱分析图
干了二十年,我记了三个死数字,从来没错过。
第一个,普通1500转异步电机,工频振动的红线是0.07mm,超过这个数必须停机排查,别抱侥幸。
第二个,绝大多数滚动轴承的外圈故障特征频率,就是转频的3.6倍,我测了上千台,误差不会超过0.2,准得邪门。
第三个,做振动采样的时候,采样频率必须是最高分析频率的2.56倍,这是硬规矩,新手不知道瞎设参数,测出来全是废数据,漏了故障都不知道。
现在市面上两条主流路线,离线手持检测和在线实时监测。
离线便宜,一套手持设备才几万块,一个车间十几台设备,一年测四次,人工加起来不到十万。
在线贵啊,一套完整的系统下来大几十万,还要布线改中控,没几个甲方愿意掏这个钱。
行业内通常不说但实际在做的妥协是什么?说白了就是,核心关键设备装在线,边角没人碰的设备,找新手拿手持测两下,填个合格就完事。就是赌,赌不会出大问题,省下来的都是利润。
说实话,我见过太多厂,省了几十万监测钱,最后赔出去几百万设备款,还是不改。
不同场子,完全不同的玩法
就说钢铁厂的大型风机,这种场子满车间都是铁粉灰尘,油烟还大,对传感器防护要求特别高。 就是上周跳停那台,新来的小孩爬梯子嫌累,只测了电机端,没测风机端的水平方向。 后来翻记录,风机端水平振动早就到0.12mm了,他随便填了个0.04,这不就是等着出事吗? 钢铁厂做振动故障诊断,第一条就是要勤快,每三个月就得拆下来清一次传感器灰,少一步都不行。 换风电行业就完全不一样了。 去年我去张家口给一个风场做技术支持,山上的风机离地面七八十米,工人一年才爬一次,不可能月月给你测振动。 他们要求什么?传感器要能自己撑三年,电池扛得住零下四十度,数据自动往山下传,出了异常再派人上去。 当时三号风机的齿轮箱,频谱上2.7倍转频连续三个月往上飘,我们判断是齿面早期胶合,让他们停拆检修。 打开一看,齿面已经磨掉了快1mm,再转半个月,整个齿轮箱就废了,光配件就要两百万,这不就是靠振动诊断省下来的钱?风电齿轮箱振动故障检测现场
新技术吹得凶,坑也藏得深
新技术吹得凶,坑也藏得深
现在都喊智能制造,都搞AI振动诊断,还有人喊全自动化不用人。
我见过好几个厂,花几百万上了系统,最后还是得打电话叫我去看。为什么?
AI训练的都是通用数据,你每个厂的工况不一样,有的带粉尘有的带腐蚀,振动特征差远了,AI哪分得清正常晃动和故障晃?
进口替代倒是真的做起来了,十年前我用的振动传感器全是进口的,一个要八千多,现在国产同精度的才一千多,误差差不到0.1g,普通场合完全够用,也就高端高精度设备才用进口,这点变化真的挺提气的。
不过话说回来,行业有个不愿公开的难题,就是标准太滞后了。
现在用的振动允许值标准,还是三十年前定的,全是给传统钢轴承、普通铸铁机座定的。
现在新出的陶瓷轴承、复合材料机座,允许的振动值本来就比传统的高,你按旧标准测出来超标,换不换?
换吧,白花几十万,不换吧,出了事故你担责任,全靠工程师经验摸,没个准数,这就是标准滞后带来的风险,没人愿意捅破这层窗户纸。
我们老师傅有句土话,叫“晃久必坏,歪久必停,手摸比仪器灵,勤快比偷懒强”。
什么高科技什么AI,都不如你天天去现场转,多摸一摸机壳,多听一听声音,多测一个点来得靠谱。
仪器是死的,人是活的,你对这台机器的脾气摸透了,它稍微晃得不对你就能感觉到,比什么天价设备都准。
你们场子有没有遇到过,测出来振动超标,结果机器安安稳稳跑了五六年都没事儿的情况?不妨出来聊聊。 
