逛车间发现:5G柔性产线控制原来不是吹出来的噱头
老产线的痛点,熬过夜的都懂
之前我待过的老车间,做定制零配件的,换一次新产品的工装,整个班组连着熬两个通宵,就为了把几十个传感器的线重新理一遍,调一遍同步参数。线缆牵得像蜘蛛网,机床挪个位置都牵一发动全身,说不定哪里碰断一根信号线,整个工位就得停俩小时找故障。
之前也试过别的无线方案,延迟飘得像坐过山车。上次有个徒弟赶订单,用无线调快速定位的工位,就卡了半秒,刚铣了一半的工件直接撞刀,整根料废了,徒弟半个月的奖金直接扣没,蹲在车间门口抽烟抽了一小时。
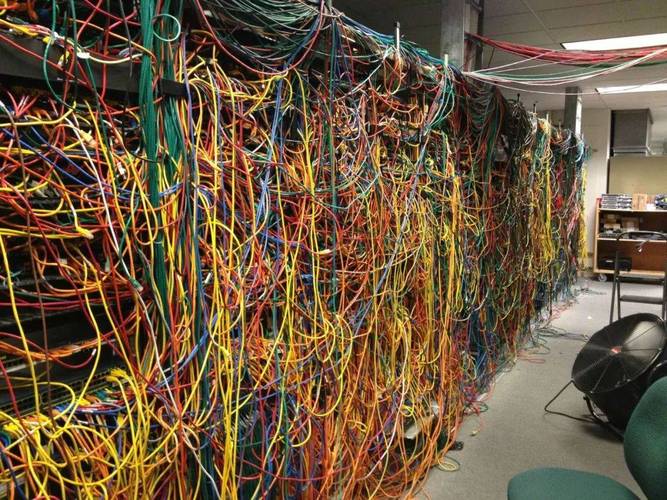 传统工业产线杂乱缠绕的控制线缆
5G接进来,到底改了控制逻辑哪点
很多人一听5G就觉得,不就是把网线换成无线吗?噱头。说实话,我一开始也这么想,直到跟着拆了旧控制柜装新方案,才明白哪里不一样。
老的产线控制,是一层一层叠上去的,底层设备信号传去本地PLC,再转去上位机,指令再一层层传回来,延迟都攒在节点上了。想要快速同步多个工位的动作,难。
5G做产线控制,靠的就是端到端的低时延特性,每个工位的传感器、运动轴,直接把数据传到边缘控制器,指令不用绕好几个机柜,几十毫秒就到了。说白了,就是原来大家靠跑腿传消息,现在改成直连打电话,速度差着好几个量级。
换线是什么体验?原来换一款产品,你得跑每个工位拧端子改参数,快的也要大半天。现在主控那边一键下发参数,每个夹具自己调整开口大小,机床自己改进给速度,十来分钟就能开机干活。柔性不是说出来的,是真能做到小批量多品种随便换,不用为了换线停大半天产。
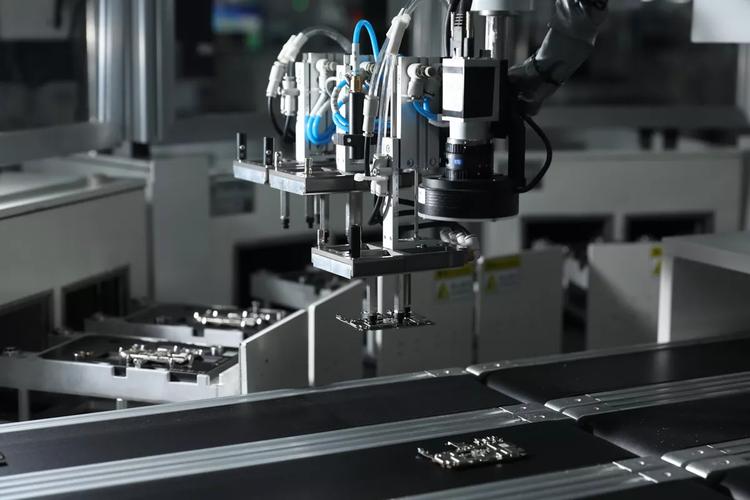 5G连接的工业柔性产线运动控制轴
真落地,坑也藏在细节里
 真落地,坑也藏在细节里
不过话说回来,不是铺了5G就一定好用。我见过不少厂,钱花了,效率没提多少,为啥?大多是只换了壳子没换核心——只是把上位机的网线换成了5G,核心的控制逻辑还是老一套,当然没效果。
还有车间的环境坑,全是金属机床,遮挡信号太厉害。有个厂图省事,把天线装在承重柱后面,拐角的工位信号直接掉一半,控制起来一抖一抖的,还不如原来的有线好用。天线位置选不对,全白搭。
很多人担心断网怎么办?毕竟是控制,断了出事故怎么办?现在成熟的方案都留了本地冗余缓存,真断个十几秒,自动切本地缓存运行,不会乱停车,也不会废工件,这点不用担心。
也不是所有工厂都得上这个。你要是天天做同一种标准件,产线一年换不了一次产品,那完全没必要花这个钱。要是你接的都是小批量定制单,半个月换一次产品,师傅天天蹲产线调参数,那这东西真能救命。
上次跟那个定制钣金厂的师傅吃饭,他说原来天天要守着产线,加班是常事,现在换完线,一天多出三批货,到点就能关机器去接放学的孩子。
这不就是造工厂上新技术最实在的意义吗。

