车间角落里的门道:增材制造工艺优化
别瞎调参数,先找藏在送料里的毛病
大部分打印缺陷根源根本不在你改的那堆温度速度里。送料轮磨出了槽,走料就会一会儿紧一会儿松,紧的时候耗材挤多了,表面堆得老高,松的时候断料,直接出来一层断层。
很多新手上来就动核心参数,连送料皮带松了都没发现。你说这能优化出什么好结果?
我上次碰到个更离谱的,换了新耗材,直径差了不到零点零几毫米,就死活打不成,所有人都在调温度,结果就是送料进料口卡了,拆下来用细砂纸磨磨内壁就搞定。
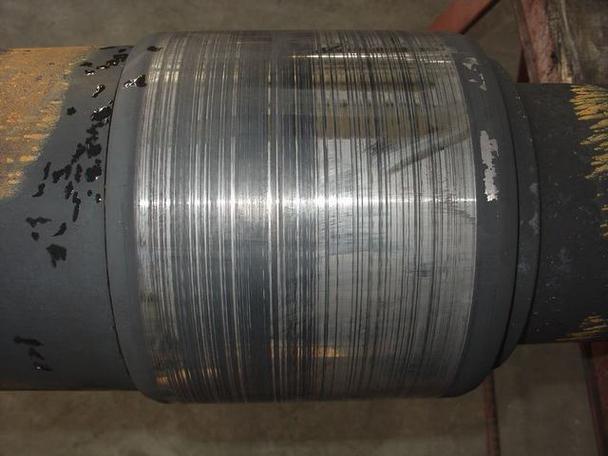 增材制造送料机构磨损实拍
翘边真不是平台温度不够
说出来你可能不信,我见过为了治翘边把平台温度加到快烧着耗材的。结果翘边没好,零件中间鼓了个大包,整个变形了。
增材打印翘边,十个有八个是平台的问题。不是温度不够,是平台不平啊。你揭件的时候哐一下撬,把平台表面的涂层撬出来一个小坑,下次打印这个位置就贴不实,可不就翘起来了?
还有人喜欢用美纹纸粘平台,粘的时候皱巴巴的没赶平,边缘翘起来,打印件当然跟着翘。上次那个小伙子,调了三天平台温度,我给他拿细砂纸重新磨了一遍平台,找正了水平,打出来的件,边缘平得能当镜子用。
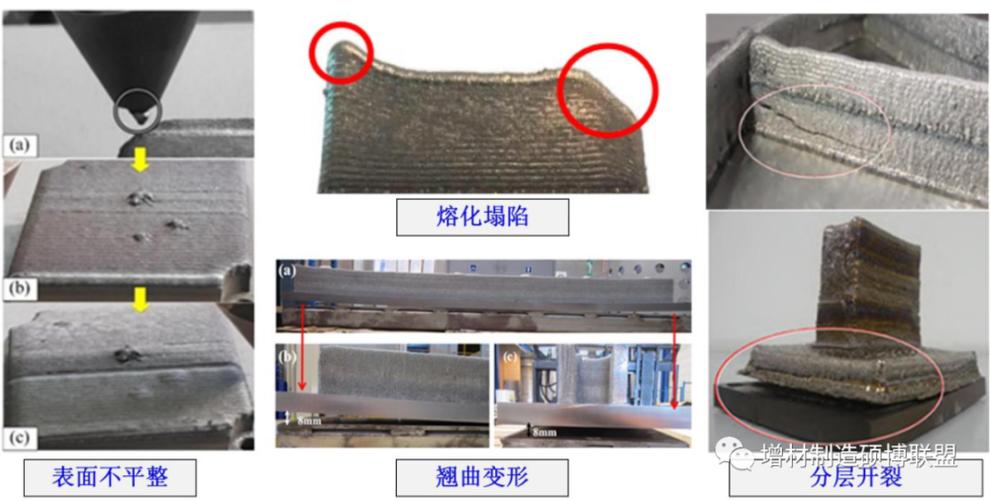 增材制造打印件翘边缺陷对比图
优化的终点是降本,不是炫技
 优化的终点是降本,不是炫技
说实话,很多人对工艺优化有误解。觉得就是要打出完美无瑕的件,要分辨率越高越好,填充越满越好。
不对。优化是给你省钱的。很多非承力的结构件,填充率从一半降到两成,完全不影响用,省下来的耗材,能多打好几个件。支撑结构能不加就不加,实在要加,改成树形支撑,比全支撑省三分之二的料,后处理抠下来两分钟搞定,全支撑抠半小时,还容易刮花表面。
很多小厂买了增材设备,为啥用不起?就是不会优化。打印一个零件的成本比机加工还高,那你买这个设备干嘛?摆着看吗?
不过话说回来,优化也不是一朝一夕的事。你得天天蹲在机器旁边,看它走料,听它的声音,走料不顺的时候,机器声音都不对,嗡嗡发闷,老手一听就知道哪里出问题了。
哪有什么通用的最优参数啊。你的机器磨了两年,跟新机器能一样?你用的耗材批次不一样,熔点都差一点,参数怎么能抄呢?
说白了,增材制造工艺优化,哪有什么高大上的黑科技。就是多摸机器,多找小问题,别上来就玩花活,把基础的地方理顺了,大部分问题就没了。

