走进车间看协作机器人混线装配:原来人不用躲着机器干了
以前的产线堵在哪里
早十年去工厂看装配,只要上了机器人,那肯定拉一圈黄黑围栏,闲人靠近就报警停线。而且这种传统机器人只能干同一款产品,换个型号,工程师要调大半天程序,改坐标,换夹具,遇上小批量多品种的订单,换产品的时间比生产的时间还长。
很多工厂老板接了定制单不敢做,就是算不过来这个账。停线一天,损失的订单都够发半个月工资了。真的亏。
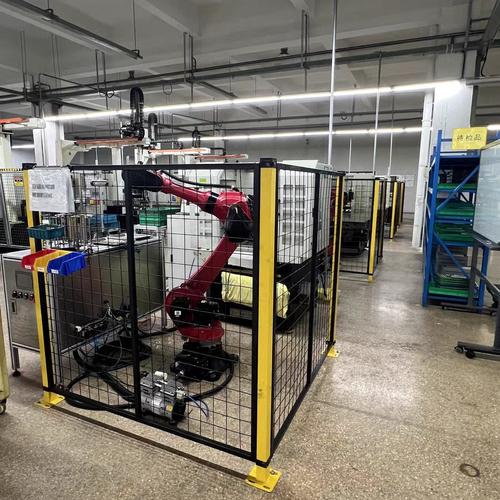 带安全围栏的传统工业机器人装配产线
混线装配到底怎么跑起来
说实话,协作机器人出来之后,最香的应用就是混线装配。核心就是它不怕碰人。身上带了力控传感器,碰到个衣角都能立马降速停住,根本不用围那圈碍事的围栏。这下就活了。
人干人的活,机器干机器的活,都在同一条线上。什么叫混线?就是同一条线,今天装小型减速器,明天装大型的,换产品的时候不用停线大改,程序自动切换,工人换个简易夹具就行,十分钟都用不了。我见过最顺的工位,连着干五种不同的零件,机器人挨个识别,挨个干,一点不卡。
举个最简单的例子,拧螺丝,不同产品要的扭矩不一样,机器人自己能调,不用人蹲在那里反复拧,工人只需要把零件放对大概位置,剩下的重复活全给机器,省劲儿又不出错。
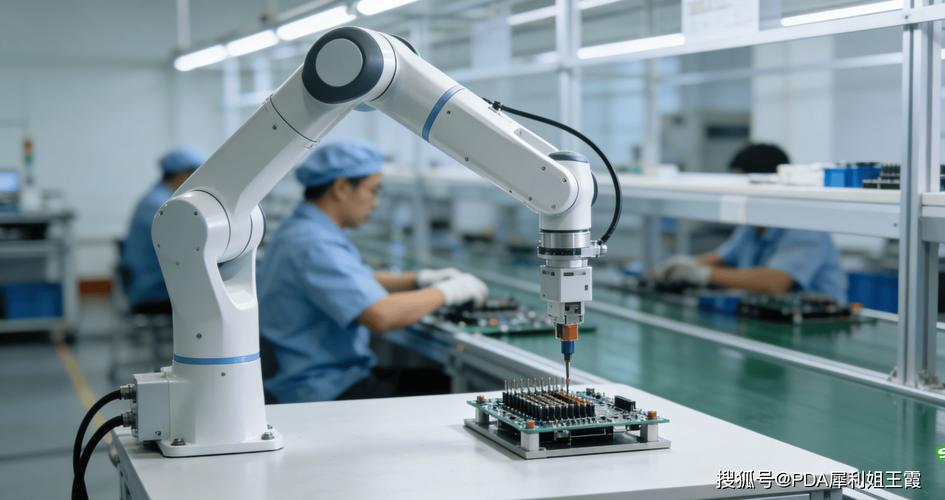 人机协同的协作机器人混线装配现场
大部分人踩的第一个坑
 大部分人踩的第一个坑
很多老板一听混线好,回去就把所有工位都换了协作机器人,想搞全自动化,结果亏得底掉。说白了,你就是没搞懂混线装配的核心,是人机分工,不是全机器换人。
什么活给机器?重复的,力度要求准的,拧几十上百个螺丝那种,搬重东西那种,机器干,又快又准不会累。什么活留给人?那种要眼瞅着对位置的,带点弹性的卡扣对位,还有临时的抽检调整,人干比机器快十倍都不止。
之前我帮朋友看一个改了一半的产线,他们非要让机器人插带橡胶密封圈的轴承,密封圈公差稍微变一点,机器人就插歪,插坏一个零件大几百没了,后来改了方案:机器人把轴承和密封圈放到工位,人对准按进去,机器人再负责压装到位,效率一下提了三成,坏件率直接降到几乎为零。
不过话说回来,现在很多人都被“全自动化无人车间”的概念吹晕了,忘了自己工厂接的是什么单。大部分国内制造工厂,做的都是多品种小批量的订单,你搞一条只能干一种活的全自动化线,客户一改需求,你这条线直接废了。
协作机器人混线装配刚好踩中了这个痛点,不用全换,不用全无人,花很少的钱,就能让一条老线变出好几种产能。走的时候那个车间师傅跟我说,以前接订单,先算换线要停几天,现在不管什么单,先接下来再说,反正机器改改程序就能干。

