干了20年机加工:工业知识图谱不是PPT花架子,是车间的隐形靠山
上个月后夜班,我刚睡下两个钟头,调度电话炸过来。
三车间的曲轴磨床又出幺蛾子了。
同批次磨出来的六根曲轴,轴向圆跳动全超差,小徒弟换了砂轮调了顶尖,折腾三个钟头,越干越歪。
我套上工作服往车间跑,半路想起上个月刚装的工业知识图谱终端,让徒弟输上当前的毛坯批号、吃刀量、环境温度搜一下。
十分钟不到,跳出结果:三年前同炉号的铸铁毛坯,出过一次类似问题,原因是时效处理时间少了8小时,残留应力在存放三年后集中释放,粗磨之后应力重新分布,自然超差。
我们改了半精磨的留量,问题当天解决。
换十年前,不得拆了设备排查两三天?
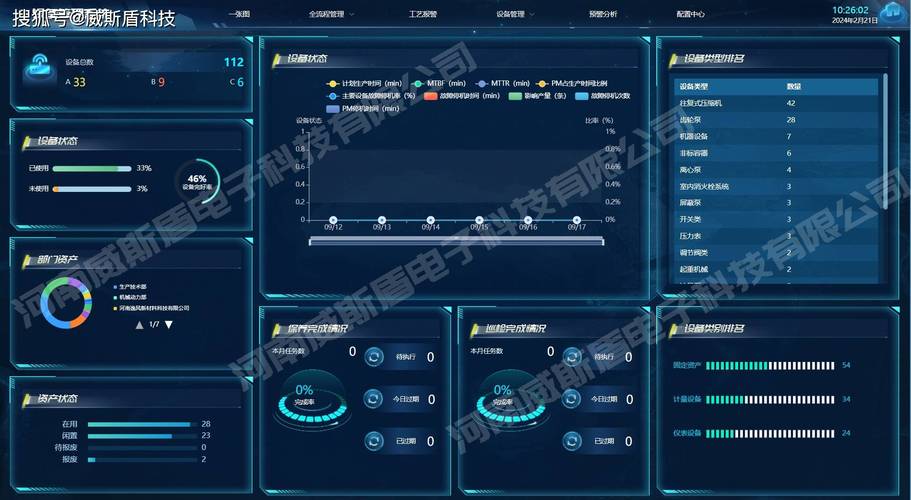 机械加工车间工业知识图谱运维终端界面
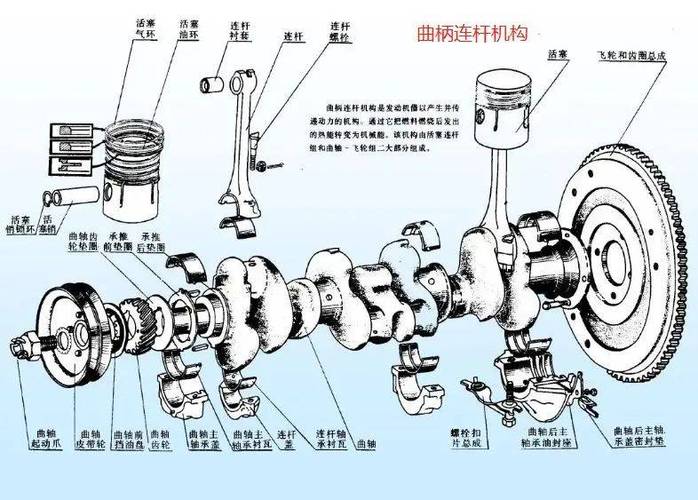 汽车曲轴加工工业知识图谱故障关联示意图
 风口下藏着暗礁,很多人不敢说
现在智能制造、绿色制造炒得热,工业知识图谱也跟着火,进口替代也确实做起来了,原来大工厂都用西门子、GE的平台,现在国内厂商做的不比老外差,价格还不到一半。
做碳足迹核算现在也全靠图谱,把每个零件从原材料开采到加工出厂的所有能耗、排放全串起来,比原来人工算准太多,效率高几十倍。
不过话说回来,行业里有个难题没人愿意公开说。
绝大多数企业做出来的知识图谱,做完上线就扔那了,一年都不更新一次。
产品改了,工艺换了,新的故障类型出来了,图谱里没加,用不了半年就变成死东西,还不如原来的工艺手册好用。
还有标准滞后的坑,现在没有统一的接口标准,你找A厂商做了图谱,以后换B厂商,所有数据都导不出来,只能推倒重建,几十万打了水漂,好多企业吃了亏都闷着不说,怕丢人。
我现在天天泡在车间,没事就往知识图谱里加东西,昨天又加了一条新规则:新供应商的铸铁毛坯,硬度比原来高5度,吃刀量要降0.1毫米。
干我们这行,有句土话:经验是宝,串起来才是金。
不管什么新东西,落地到车间,都得跟着我们的机床、我们的毛坯、我们的人手走,飘在天上的概念,再好也没用。
你们厂里做的工业知识图谱,现在还在更吗?
机械加工车间工业知识图谱运维终端界面
说透工业知识图谱的内核,外行听不懂的实话
很多人说这玩意就是把工艺文件输进数据库,不对。 说白了,就是把我们老师傅脑子里摸出来的关联,和几十年攒的设备、工艺、质量数据,织成一张网。 比如你输入毛坯硬度,它能给你串出对应的吃刀量、砂轮型号、甚至当时车间的湿度,哪一个环节偏了会出什么问题,全给你连起来。 目前行业里两条主流路线,一条是自顶向下,全靠专家建规则,一条是自底向上,全靠AI挖数据。 自顶向下的好处是准,但是慢,攒十万条规则要五六年,赶不上产品更新的速度。 自底向上的快,但是容易挖出没用的假关联,比如哪天车间空调坏了出了两个次品,它把室温和次品绑定,下次空调再坏就瞎报警。 说实话,行业内通常不说但实际在做的妥协,就是没人会纯用某一条路线。 现在做的能用的图谱,基本都是7分数据挖,3分专家改,我们厂这台,现在有12万个工艺节点,87万条关联规则,跑了一年多,故障预测准确率做到了92%,刚好够用,再往上提,每涨一个点成本翻一倍,犯不上。不同行当用起来,差得不是一点半点
就说我们机加工行业,核心要的是参数关联的精度。 上个月给一家航天厂做配套,人家要求我们把每一个工序的参数,从下料到淬火,每一步都挂到图谱上,哪怕0.01毫米的公差波动,都能溯源到上一步的进给量。 之前我们有个批次的渗碳层深度不合格,找了半个月,最后用图谱一拉,发现是新换的淬火油粘度比原来高了3个厘,原来的保温时间没调,就出问题了,放在原来,根本想不到油粘度这事儿。 换风电行业就完全不一样。 我上个月跟同行吃饭,聊起他们给风场做的知识图谱,核心不是精度,是抗干扰。 风场在戈壁,温度从零下三十度到零上四十度,风速天天变,还有沙尘磨损,各种乱七八糟的变量,你要找齿轮箱故障的关联,就得把天气、维护记录、机组运行数据全串起来。 他们有个案例,一台风机的齿轮箱振动一直正常,图谱提前12天预警齿面点蚀,拆开来一看,果然有两个点已经开裂了,避免了上百万的损失,原来的预警系统只能提前两三天发现。汽车曲轴加工工业知识图谱故障关联示意图
风口下藏着暗礁,很多人不敢说
风口下藏着暗礁,很多人不敢说
现在智能制造、绿色制造炒得热,工业知识图谱也跟着火,进口替代也确实做起来了,原来大工厂都用西门子、GE的平台,现在国内厂商做的不比老外差,价格还不到一半。
做碳足迹核算现在也全靠图谱,把每个零件从原材料开采到加工出厂的所有能耗、排放全串起来,比原来人工算准太多,效率高几十倍。
不过话说回来,行业里有个难题没人愿意公开说。
绝大多数企业做出来的知识图谱,做完上线就扔那了,一年都不更新一次。
产品改了,工艺换了,新的故障类型出来了,图谱里没加,用不了半年就变成死东西,还不如原来的工艺手册好用。
还有标准滞后的坑,现在没有统一的接口标准,你找A厂商做了图谱,以后换B厂商,所有数据都导不出来,只能推倒重建,几十万打了水漂,好多企业吃了亏都闷着不说,怕丢人。
我现在天天泡在车间,没事就往知识图谱里加东西,昨天又加了一条新规则:新供应商的铸铁毛坯,硬度比原来高5度,吃刀量要降0.1毫米。
干我们这行,有句土话:经验是宝,串起来才是金。
不管什么新东西,落地到车间,都得跟着我们的机床、我们的毛坯、我们的人手走,飘在天上的概念,再好也没用。
你们厂里做的工业知识图谱,现在还在更吗? 
