窜货乱窜砸价格?看懂车间里的质量追溯防窜门道
刚擦完手上的机油,就听见仓管老周在隔壁骂街。又查到窜货了。本该发去西北的货,出现在了浙江的终端门店,价格砸得比本地经销商进货价还低,对方闹到厂里要补差价,还说以后再也不合作了。
很多人第一反应是骂经销商没规矩,其实十有八九,是你家车间里的第一道坎就没踩对。
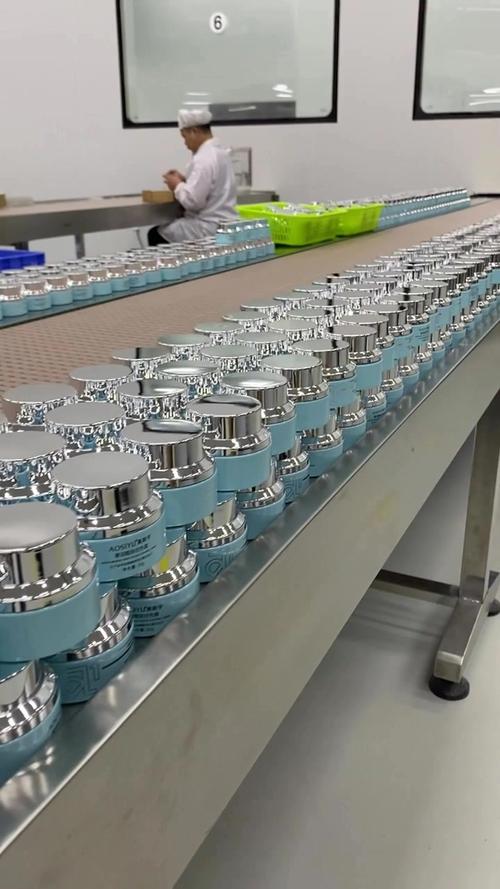 日化瓶身本体激光打码车间现场
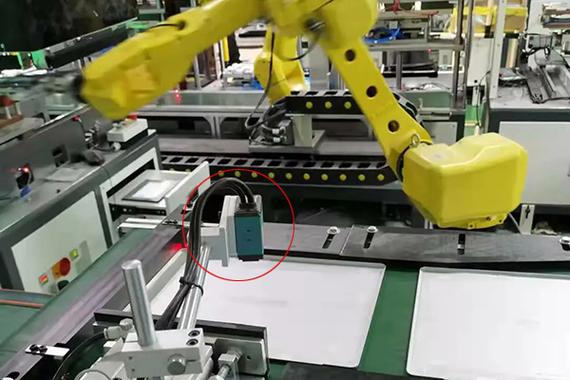 流水线工位码枪扫码绑定作业现场
 别搞反了,防窜只是附产品,质量追溯才是根
很多人一说起这个事儿,满脑子都是防经销商窜货,其实错了。质量追溯防窜,核心是质量追溯,防窜只是顺带的结果。
哪批产品原材料出了问题,哪批产品灭菌没做好,你能顺着码精准找到哪几十箱货发去了哪几个经销商,直接召回来就行,不用把整批几十万产品都召回,那亏的钱能把厂子拖垮。
之前听圈子里说过个事儿,某家做食品的,就因为一批原料出问题,没做好追溯,只能把同三个月生产的所有产品全召回,老板半个月掉了快十斤秤,那阵子头发一把一把掉。
不过话说回来,你要是把码扎对了,把节点绑对了,防窜和追溯本来就是一块做的。你能精准追到每一件货的去向,窜货的自然不敢乱来了,质量出问题也能兜得住底。
别上来就听软件公司忽悠,要上什么百万级的全链路系统,很多中小厂子,先把打码位置改对,先把装货出货两个节点的绑定做好,就能解决八成的问题。弄那些花里胡哨不落地的功能,工人嫌麻烦不愿意扫,最后变成墙上的摆设,有啥用呢?
昨天路过老周的仓库,看见他们刚改了打码工位,工人每件都扫码绑定,这半个月没再闹过窜货的事儿,盘点都快了不少。
别光怪经销商,你家的码根本没扎对地方
好多厂子做追溯,图省事,把二维码喷在外包装上。喷是喷了,窜货的拿个吹风机吹两分钟,再拿砂纸一磨,码直接没了,你上哪查去? 之前帮朋友看生产线,老板还跟我炫耀说自己花了大价钱上了追溯系统,结果我蹲在流水线边上看了十分钟,所有的码都打在物流箱的封箱带上。封箱带一撕,箱子换个封箱带重新打包,谁认得出来? 说白了,做质量追溯防窜,核心第一点就是:码要打在不能更换、不能破坏的产品本体上。 瓶装产品就打在瓶肩,摸起来凹凸感,你刮掉就瓶身破了,根本没法卖。盒装产品就打在折痕的深处,你要刮码就得把盒子拆坏,一样没法流通。别嫌费时间,别嫌多花那几分钱的成本,真出了事儿,这点成本连差价的零头都不够。日化瓶身本体激光打码车间现场
追溯不是光存个码,要卡准每个绑定节点
还有个常见的坑,很多厂子以为把每个产品打上唯一码就算完事了,存进系统就不管了。不对,完全不对。 你想想,一百件货装一车,发去A区和发去B区,你没给每个码绑定出货区域,真出了窜货,你扫出来码知道是哪批货,你不知道这批货本该发去哪,有啥用? 最关键的一步,就是大小码绑定。下线的时候,一个大箱装十二个小产品,就得扫一次大箱码,再把十二个小码一次性跟大箱码绑死。大箱入哪个仓,发哪个经销商,直接把区域信息绑到大码上,小码自然就带了区域信息。 去年碰到过一个老板,说工人装货的时候图快,不扫小码直接扫大箱就发走了,结果窜货了,一箱里混了三个别的区域的小货,根本查不出来什么时候混进去的,最后只能自己认亏赔了十几万。 说实话,省那十秒钟扫码的功夫,赔十几万,这买卖划算吗?流水线工位码枪扫码绑定作业现场
别搞反了,防窜只是附产品,质量追溯才是根
别搞反了,防窜只是附产品,质量追溯才是根
很多人一说起这个事儿,满脑子都是防经销商窜货,其实错了。质量追溯防窜,核心是质量追溯,防窜只是顺带的结果。
哪批产品原材料出了问题,哪批产品灭菌没做好,你能顺着码精准找到哪几十箱货发去了哪几个经销商,直接召回来就行,不用把整批几十万产品都召回,那亏的钱能把厂子拖垮。
之前听圈子里说过个事儿,某家做食品的,就因为一批原料出问题,没做好追溯,只能把同三个月生产的所有产品全召回,老板半个月掉了快十斤秤,那阵子头发一把一把掉。
不过话说回来,你要是把码扎对了,把节点绑对了,防窜和追溯本来就是一块做的。你能精准追到每一件货的去向,窜货的自然不敢乱来了,质量出问题也能兜得住底。
别上来就听软件公司忽悠,要上什么百万级的全链路系统,很多中小厂子,先把打码位置改对,先把装货出货两个节点的绑定做好,就能解决八成的问题。弄那些花里胡哨不落地的功能,工人嫌麻烦不愿意扫,最后变成墙上的摆设,有啥用呢?
昨天路过老周的仓库,看见他们刚改了打码工位,工人每件都扫码绑定,这半个月没再闹过窜货的事儿,盘点都快了不少。 
